 English
 Español
 Deutsch
 русский
Cuando se comparan cotizaciones de un componente de aluminio personalizado, la atención inmediata suele centrarse en el precio por pieza y el costo de las herramientas. La pregunta más profunda es si el proveedor puede cumplir con sus tolerancias, acabado superficial y requisitos estructurales durante toda la producción.
La fundición a presión de aluminio es el proceso más económico para producir miles de piezas de aluminio complejas y livianas con paredes delgadas, control dimensional estricto y un acabado superficial liso. El ciclo inyecta metal fundido en una matriz de acero endurecido a alta presión, lo solidifica en segundos y se repite con una estabilidad predecible. El costo inicial de las herramientas es la compensación y solo tiene sentido cuando el volumen de producción es lo suficientemente alto como para amortizarlo.
Cómo funciona el proceso de fundición a presión de aluminio
El ciclo de fundición a presión de aluminio sigue una secuencia bien definida que se repite con una variación mínima en grandes tiradas de producción.
- Preparación del troquel: Las dos mitades del troquel se limpian, se lubrican y se sujetan entre sí.
- Inyección: El aluminio fundido se introduce en la cavidad del troquel a alta presión, normalmente de 10 000 a 20 000 psi (70 a 140 MPa).
- Sostener: La presión se mantiene mientras el metal se solidifica y compensa la contracción.
- Eyección: La matriz se abre y la pieza fundida es expulsada mediante pasadores eyectores.
- Recorte: El material rebajado y de entrada se elimina antes del siguiente ciclo o antes del procesamiento secundario.
El ciclo completo suele durar entre 30 y 90 segundos, dependiendo del peso de la pieza y del espesor de la pared. El aluminio fundido entra en la matriz a una temperatura aproximada de 660 a 700 °C. El aluminio casi siempre se funde en una máquina de cámara fría porque el manguito de perdigones y el émbolo no están sumergidos permanentemente en el metal caliente. Las máquinas de cámara caliente son más rápidas, pero su cuello de cisne sumergido resultaría dañado por el agresivo aluminio fundido.
| Característica | cámara caliente | Cámara de frío |
|---|---|---|
| Metales compatibles | Zinc, algo de magnesio. | Aluminio, cobre, magnesio. |
| Velocidad del ciclo | Más rápido para piezas pequeñas | Más lento, pero adecuado para piezas estructurales. |
| Muere la vida con aluminio. | No recomendado | Largo y estable |
| Aplicaciones típicas | Pequeñas piezas de zinc de precisión. | Componentes de aluminio para automoción, industria y consumo. |
El diseño de herramientas y moldes determina la calidad de la pieza
Las herramientas son la mayor inversión inicial y la variable más importante en el proceso de fundición a presión de aluminio. Una matriz bien diseñada se fabrica a partir de acero para herramientas endurecido, típicamente acero H13 para trabajo en caliente, y contiene canales de refrigeración por agua, insertos, correderas y mecanismos expulsores. La geometría de las herramientas controla directamente el espesor de la pared, el ángulo de desmoldeo, la ubicación de la línea de separación y la posición de la puerta.
El espesor desigual de las paredes, el tiro insuficiente y la mala ubicación de la puerta son los defectos de diseño que con mayor frecuencia causan porosidad por contracción, cierres fríos y piezas fuera de tolerancia. El diseño del canal de enfriamiento determina el tiempo del ciclo y evita la deformación al promover la eliminación uniforme del calor. Un juego de troqueles diseñado para una geometría específica puede realizar más de 100.000 disparos antes de que sea necesario volver a trabajarlo.
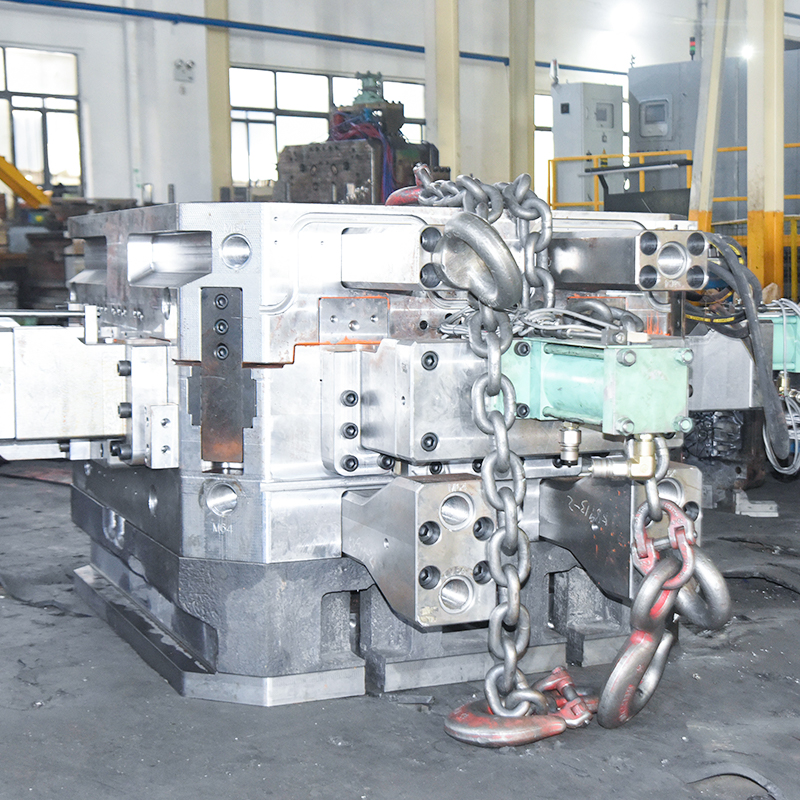 Fabricación de moldes de fundición a presión de aluminio de alta presión para piezas personalizadas Este servicio de fabricación de moldes admite geometrías complejas y alta precisión para piezas de automóviles, electrodomésticos y maquinaria de construcción. Las herramientas internas permiten una iteración más rápida y un control total sobre los ajustes del proceso, lo que reduce el tiempo de entrega y garantiza una calidad constante. Ver producto →
Cuando un proveedor fabrica moldes internamente, puede iterar más rápido durante el desarrollo. Esto acorta el tiempo de entrega y le da al equipo de casting control total cuando se necesitan ajustes en el proceso después de la primera prueba.
El diseño y la fabricación de moldes han avanzado con el desarrollo de la producción impulsado por simulación, lo que reduce la necesidad de pruebas físicas repetidas durante la calificación de las herramientas. Diseño de moldes de fundición a presión de alta presión. se ha beneficiado enormemente de esta disciplina de ingeniería. El estilo de las herramientas, el grado del acero del troquel y la geometría de la compuerta también determinan la rapidez con la que una pieza alcanza la estabilidad dimensional.
Elegir la aleación de aluminio adecuada
La especificación de la aleación determina la estanqueidad a la presión, la maquinabilidad, la resistencia a la corrosión y la respuesta de la pieza a los tratamientos superficiales. Las tres aleaciones de fundición a presión de aluminio más comunes son A380, A383 y A360, cada una con una resistencia y un perfil de acabado distintos.
| aleación | Aplicaciones típicas | Características clave |
|---|---|---|
| A380 | Piezas estructurales, carcasas, soportes. | La mejor maquinabilidad general y relación resistencia-peso |
| A383 | Piezas fundidas complejas de paredes delgadas | Capacidad de llenado mejorada y resistencia al agrietamiento en caliente. |
| A360 | Ambientes marinos, químicos y de alta corrosión. | Resistencia superior a la corrosión y mayor alargamiento |
A380 es la opción predeterminada para la mayoría de los componentes estructurales y de uso general porque equilibra la maquinabilidad, la resistencia a la tracción y la moldeabilidad. A383 se utiliza para piezas con detalles finos o secciones delgadas que de otro modo serían difíciles de rellenar. Se prefiere A360 cuando la pieza estará expuesta a un ambiente corrosivo o necesita una mejor ductilidad. La selección temprana de la aleación evita costosos ajustes de herramientas posteriores porque la aleación afecta el comportamiento del flujo, la solidificación y los ángulos de desmoldeo requeridos.
Variaciones de procesos que resuelven desafíos de calidad específicos
La fundición a presión de alta presión estándar maneja bien la mayoría de los componentes de aluminio, pero algunos diseños requieren enfoques modificados para lograr objetivos de calidad específicos.
Fundición a presión de alta presión asistida por vacío
Se extrae un vacío de la cavidad del troquel antes de la inyección para eliminar el aire atrapado. El resultado es una menor porosidad y una mejor estanqueidad a la presión, lo cual es fundamental para las carcasas hidráulicas y las piezas de manipulación de fluidos de automóviles. La fundición asistida por vacío aumenta los costos, por lo que debe reservarse para componentes que requieren estanqueidad o solidez estructural bajo carga.
Fundición a presión a baja presión
La presión del gas empuja el aluminio fundido hacia el interior del troquel. El relleno es más lento y controlado, lo que produce una microestructura más limpia para componentes estructurales grandes, como ruedas o carcasas pesadas. También se utiliza para piezas donde las inclusiones de óxido atrapadas durante el llenado a alta velocidad serían inaceptables.
Fundición a presión semisólida
Se inyecta una suspensión de metal parcialmente solidificada en el troquel en lugar de metal completamente fundido. Esta ruta proporciona una menor porosidad y una mayor estabilidad dimensional, comúnmente especificada para carcasas de electrónica y automóviles de alta tolerancia. También es una opción útil cuando el diseño tiene grandes diferencias de masa térmica en toda la pieza y el llenado convencional a alta presión crearía huecos internos.
Operaciones secundarias: desde la fundición hasta la pieza terminada
La mayoría de las piezas fundidas a presión no están listas para enviarse inmediatamente después de su expulsión. Los ángulos de desmoldeo agregados para el desmoldeo dejan metal extra y muchas superficies funcionales requieren tolerancias más estrictas de las que el troquel puede soportar naturalmente. Las operaciones secundarias típicas incluyen fresado y torneado CNC, taladrado y roscado, desbarbado, recorte y tratamiento de superficies como anodizado o recubrimiento en polvo.
El mecanizado CNC después de la fundición puede llevar áreas críticas al rango de ±0,01 a ±0,05 mm, lo cual es necesario para los asientos de los rodamientos, las caras de contacto, los orificios roscados y las superficies de alineación. El mecanizado también elimina la variación superficial que puede afectar el contacto de la junta.
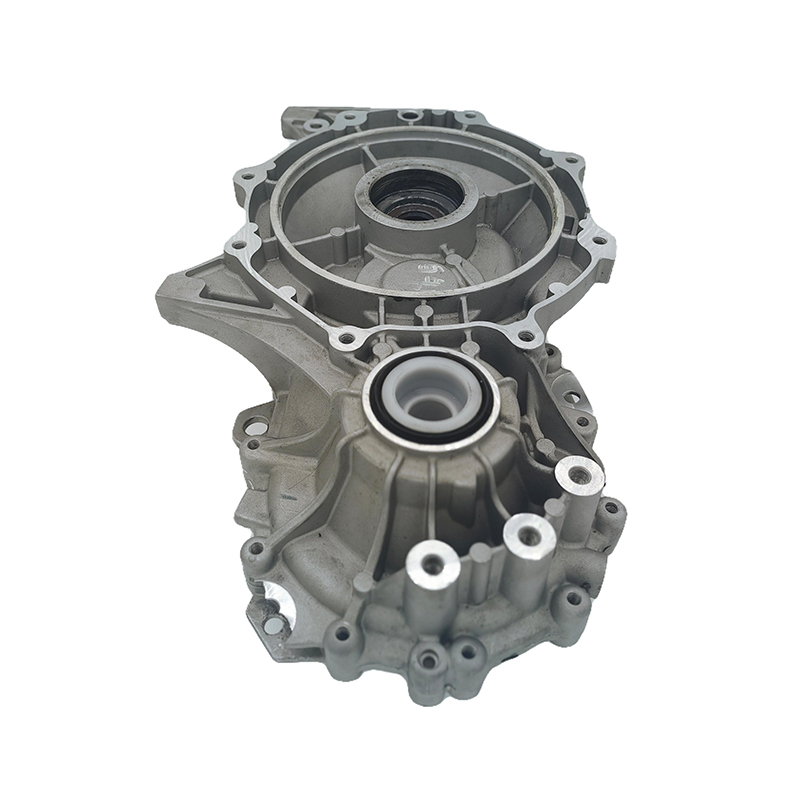
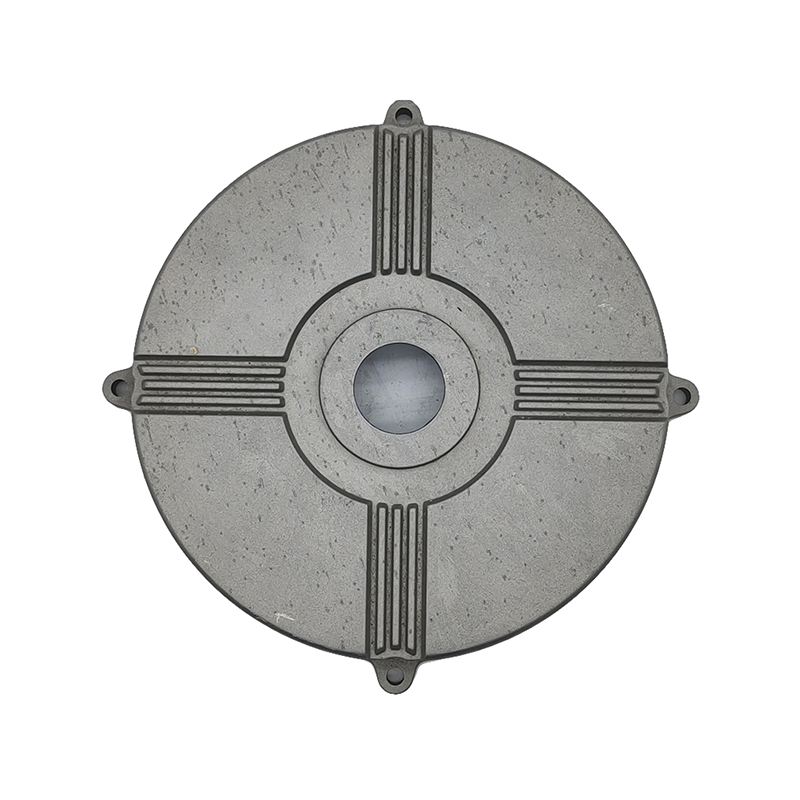 Carcasa de motor de aluminio mecanizado CNC de precisión, fundición a presión Después de la fundición, el mecanizado CNC lleva las áreas críticas a tolerancias estrictas para los asientos de los rodamientos y la alineación del rotor. El mecanizado interno agiliza la cadena de suministro y el tiempo de entrega, mientras que las opciones de aleaciones como A380 o A360 se adaptan a diferentes necesidades de acabado y corrosión. Ver producto →
Un proveedor con mecanizado CNC interno puede consolidar la cadena de suministro y acortar el tiempo total de entrega. Las carcasas de motores, por ejemplo, requieren mecanizado de precisión después de la fundición para cumplir con las tolerancias de ajuste de rodamientos y alineación del rotor. Las opciones de acabado de superficies varían según la aleación; El A380 se anodiza bien, mientras que el A360 se especifica más comúnmente cuando el requisito principal es una mayor resistencia a la corrosión antes de pintar o aplicar un recubrimiento en polvo.
Dónde se utilizan las piezas fundidas a presión de aluminio
Las piezas fundidas a presión de aluminio aparecen en muchas industrias porque el proceso produce piezas livianas, rígidas y térmicamente conductoras a escala.
Vehículos de automoción y nuevas energías
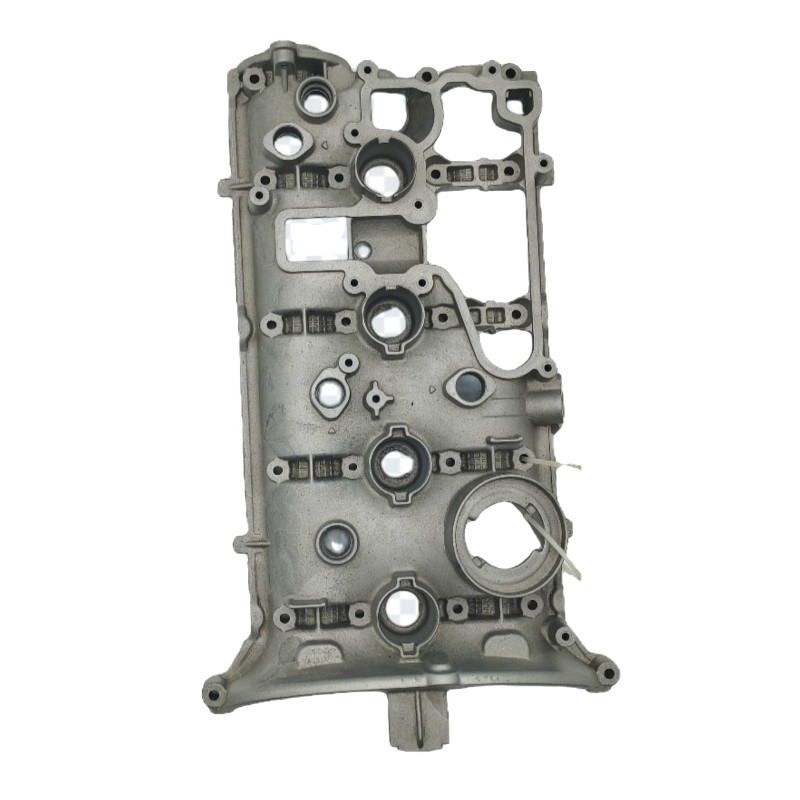
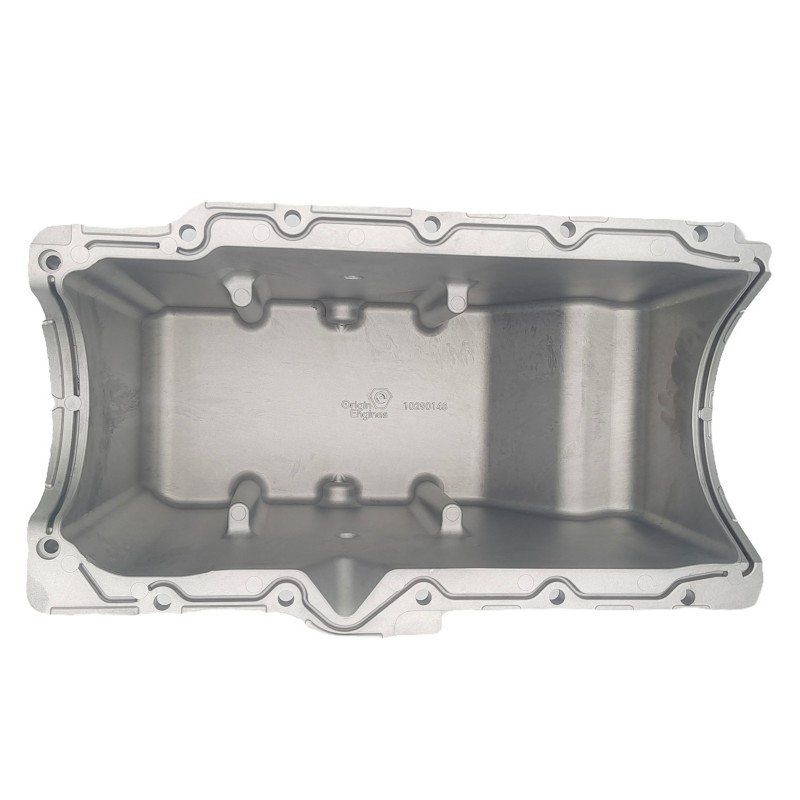
Tanto los vehículos de combustión como los eléctricos dependen de la fundición a presión de aluminio a alta presión. Las cubiertas de motor, las carcasas de transmisión, los cárteres de aceite, las carcasas de accionamiento eléctrico y los componentes de control electrónico se producen en grandes volúmenes con una calidad constante. El impulso para aligerar los vehículos ha hecho que las piezas fundidas de aluminio sean aún más importantes para las carcasas de motores de vehículos eléctricos y los componentes estructurales integrados.
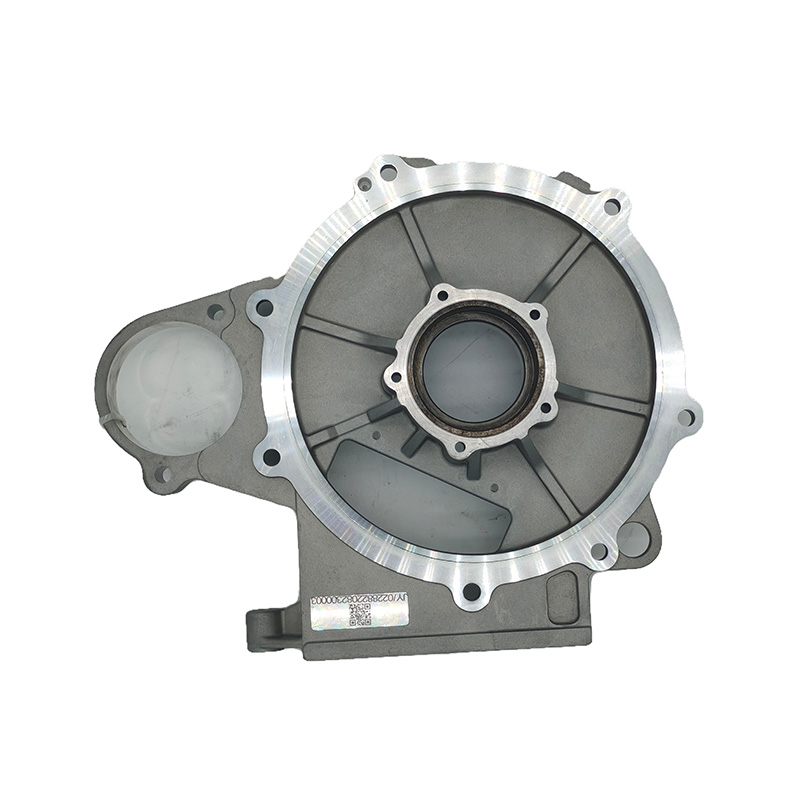 Sistema de accionamiento eléctrico de aleación de aluminio moldeado a presión para vehículos Estas piezas fundidas proporcionan estructuras livianas y de alta resistencia con una excelente disipación de calor para motores y módulos de control de vehículos eléctricos. Apoyan una transmisión eficiente y un funcionamiento estable, fundamentales para ampliar la autonomía y evitar el sobrecalentamiento. Ver producto →
Para un sistema de propulsión eléctrica, la fundición debe combinar rigidez estructural con disipación de calor del motor y la electrónica de potencia. Eso hace que la selección de aleaciones y las decisiones de mecanizado secundario estén directamente relacionadas con el rendimiento térmico y mecánico.
Comunicaciones y Equipos Industriales
Las carcasas de estaciones base, carcasas de radar y componentes de transmisión de señales se fabrican a presión cuando necesitan rigidez estructural, sellado ambiental y gestión térmica en exteriores. Estas piezas normalmente requieren esquinas herméticas y salientes de montaje para el ensamblaje electrónico, que son más fáciles de lograr con la fundición a presión que con la mayoría de los otros procesos.
Productos de consumo e industriales
Las piezas de scooters eléctricos, carcasas de motores de asistencia eléctrica para bicicletas, carcasas de iluminación, componentes de parrillas y accesorios de muebles se fabrican con fundición a presión de aluminio. El proceso admite salientes de montaje, características de disipador de calor y formas contorneadas que serían costosas de mecanizar a partir de una palanquilla sólida. Por ejemplo, las carcasas de farolas utilizan fundición a presión de aluminio para el disipador de calor y la geometría de enrutamiento de cables.
Qué verificar antes de elegir un proveedor de fundición a presión
Una vez que su lista corta esté lista, la evaluación debe ir más allá del precio cotizado. Un precio unitario más bajo no garantiza un programa de componentes exitoso, especialmente cuando se trata de herramientas y posprocesamiento. Los siguientes factores determinan si un proveedor puede cumplir consistentemente con sus requisitos durante la vigencia del contrato.
- Capacidad de moldes interna: ¿El proveedor diseña y fabrica sus propios troqueles? Las herramientas internas acortan el tiempo de calificación y permiten un control directo sobre los parámetros de fundición cuando la primera muestra no supera la inspección dimensional.
- Control del proceso: ¿Se monitorean y documentan la presión de inyección, la temperatura de la aleación, la velocidad de disparo y el tiempo de retención? Un proceso consistente es lo que separa a un proveedor confiable de uno que produce piezas aceptables sólo mediante prueba y error.
- Garantía de calidad: ¿Se proporcionan datos de inspección dimensional? ¿Se incluyen los certificados de materiales del proveedor de lingotes de aluminio? Para trabajos automotrices, pregunte por PPAP o documentación de calificación equivalente.
- Capacidad de posprocesamiento: ¿Puede el proveedor proporcionar mecanizado, desbarbado y acabado CNC internamente o a través de un socio calificado? La consolidación de estos pasos ayuda a mantener la trazabilidad dimensional.
- Experiencia en la industria: para componentes automotrices o de comunicaciones, solicite evidencia de trabajos similares, registros de calidad relevantes y una comprensión clara de los límites de porosidad o estanqueidad que se aplican a su pieza.
Los componentes de fundición a presión de aluminio personalizados para aplicaciones automotrices requieren un proveedor que pueda ofrecer Soluciones de doble vía para ICE y NEV . El costo total del ciclo de vida suele ser menor cuando el proveedor controla las herramientas, la fundición y el posprocesamiento bajo un mismo techo, porque acorta las vías de comunicación y reduce el riesgo de errores durante la transferencia de herramientas.

 1 Edificio No.1 No.226. Calle Tiantaishan, Camino Daqi, Distrito de Beilun, Ciudad de Ningbo, provincia de Zhejiang, China
 +86-15967858563

