 English
 Español
 Deutsch
 русский
Si pasa la yema del dedo por una pieza de fundición de aluminio rechazada, a veces sentirá una fina costura: una línea que parece un arañazo pero que se comporta como una grieta. En un taller de fundición a presión de alta presión, esa costura suele ser un cierre en frío. Se forma cuando dos corrientes de metal líquido se encuentran dentro de la cavidad y, cuando sus frentes se tocan, una o ambas se han enfriado lo suficiente como para que las superficies ya no se suelden entre sí. Lo que queda detrás es una línea visible, un plano débil justo debajo de la piel y una parte que puede pasar una revisión visual rápida pero no pasa una prueba de fugas o una carga de fatiga más adelante.
Lo alentador es que los cierres fríos rara vez son aleatorios. Suelen aparecer en el mismo lugar en la misma pieza, toma tras toma, y un defecto repetible suele tener una causa repetible. A continuación se muestra cómo identificamos un cierre en frío en el taller, cómo separarlo de defectos que parecen similares y cómo el patrón de llenado, el equilibrio térmico del troquel y el diseño del molde deciden si el metal realmente se fusiona.
Primero, confirme que realmente es un cierre frío
Antes de tocar los parámetros de la máquina, asegúrese de que la línea frente a usted esté cerrada en frío y no otra cosa. Estos cuatro defectos se confunden constantemente y cada uno conduce a un camino correctivo diferente. Una revisión con penetrante, una sección cortada a través de la línea o romper la pieza a lo largo de la costura generalmente resolverán la cuestión en unos minutos.
| defecto | lo que parece | donde suele aparecer | lo que te dice |
|---|---|---|---|
| cierre en frio | Costura redondeada o irregular donde se unen dos frentes de flujo, a veces oscura o ligeramente escalonada | Donde convergen los frentes de flujo, lejos de la compuerta, detrás de un saliente o en la región del último llenado | Los frentes metálicos perdieron calor antes de fusionarse |
| marca de flujo | Ondulación o banda poco profunda, suave al tacto, sin escalones ni costuras | Cerca de la puerta o a lo largo de la superficie de un relleno rápido | Problema de apariencia de la superficie, no una costura estructural |
| mal funcionamiento | Metal faltante: nervadura corta, esquina sin rellenar, borde redondeado incompleto | Secciones delgadas y el final del relleno. | El llenado se detuvo antes de que se completara la cavidad. |
| grieta | Línea nítida con bordes brillantes que se abre bajo carga. | Esquinas, áreas de expulsión, transiciones abruptas de espesor | Estrés mecánico o térmico, no es un problema de fusión |
Un control adicional vale la pena. Si la pieza tiene que sellar o soportar carga, corte la línea en lugar de confiar en la superficie. Un cierre frío que llega a la superficie casi siempre continúa a cierta profundidad en la pared, mientras que una marca de flujo se desvanece en unas pocas décimas de milímetro.
Por qué los frentes metálicos no logran fusionarse
La temperatura de vertido no es la temperatura del troquel.
Elevar la temperatura del metal es el primer instinto y, a menudo, el primer paso equivocado. Un frente puede llegar frío por razones que no tienen nada que ver con el horno: una superficie de matriz enfriada localmente, una trayectoria de flujo larga y delgada, una sección lenta en el perfil de disparo o un patrón de rociado que sobreenfría un área de la cavidad. Mida la temperatura de la superficie del troquel en varios puntos de la pieza real en lugar de confiar en un valor promedio tomado de la platina.
El patrón de relleno decide dónde se unen los frentes.
El encuentro de dos frentes no es un defecto en sí mismo; se encuentran en cada toma y normalmente se fusionan de forma invisible. Fallan cuando llegan con muy poco calor y muy poca energía cinética para unirse. La posición de la puerta, el tamaño de las correderas y el número de puertas deciden dónde se unen los frentes y qué tan calientes están todavía en ese momento. Los desbordamientos, las ventilaciones y el vacío pertenecen al mismo sistema, porque dirigen el último y más frío metal a una ubicación controlada en lugar de dejar que cierre una costura a través de una superficie de sellado.
Deje que la ubicación del defecto limite la búsqueda
La posición de la línea le dice mucho antes de cambiar una sola configuración.
- Lejos de la puerta: el frente viajó demasiado y llegó demasiado frío. Revise la longitud del flujo, el espesor de la pared y la mitad del perfil del disparo.
- Directamente detrás de un agujero, saliente o inserto: el metal tenía que dividirse y volverse a unir, por lo que ambas ramas necesitan suficiente calor y velocidad para tejerse en el lado opuesto.
- En una sección delgada o en un cambio brusco de espesor: el calor abandona rápidamente el metal allí. El enfriamiento local del dado y el tiempo de disparo son los primeros elementos a revisar.
- Cerca de un desbordamiento, un respiradero o el área de último llenado esperado: el sistema de llenado puede estar enviando el metal más frío al lugar equivocado, o el volumen de desbordamiento puede ser demasiado pequeño para aceptarlo antes de que se congele.
Una rutina práctica para la resolución de problemas
- Confirme el tipo de defecto con una verificación con penetrante o una sección a través de la línea.
- Registre exactamente dónde se ubica en la pieza y márquelo en un dibujo o fotografía.
- Verifique la temperatura del metal y la temperatura de la superficie del troquel en ese lugar, no en el horno o la platina.
- Revise las compuertas, los corredores, los desbordamientos, las ventilaciones y la aspiradora antes de ajustar el perfil de disparo.
- Cambie una variable a la vez y documente la configuración que la solucionó para que sobreviva al siguiente cambio de molde.
- Vuelva a comprobar la calidad interna una vez que desaparezca la línea visible; una superficie limpia no es prueba de que la costura se haya cerrado.
Diseño del riesgo de cierre en frío fuera del molde
La mayoría de las cierres en frío son más baratos de prevenir en el molde que de realizar en la máquina. Cuando el molde está incorporado nuestra propia tienda de moldes , la compuerta, la geometría del canal, la ubicación del desbordamiento y el diseño de enfriamiento se pueden revisar con el patrón de llenado esperado mientras el diseño aún está en la pantalla. Luego se utiliza la simulación para probar una hipótesis específica sobre dónde se encontrarán los frentes, en lugar de producir una animación colorida.
Trabajar al revés, a partir de un defecto en una pieza existente, suele ser cuestión de ampliar un rebosadero, añadir una línea de refrigeración local o abrir ligeramente un canal. Este tipo de ajuste del molde, seguido de una nueva toma de prueba, es un trabajo rutinario para nosotros en los sectores de la automoción, las comunicaciones y la industria.
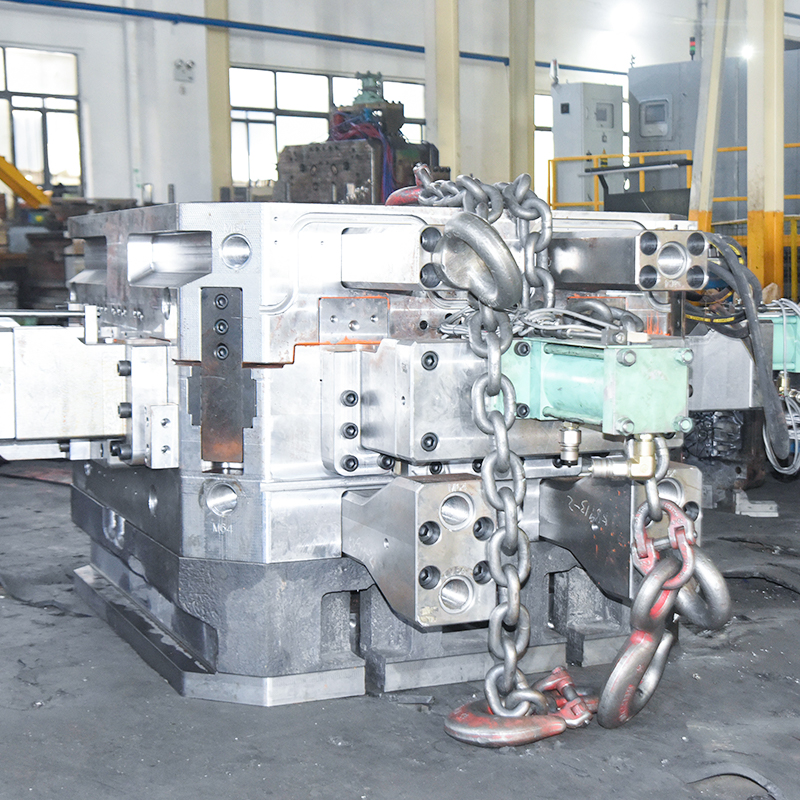 Fabricación de moldes de fundición a presión de alta presión de aleación de aluminio Moldes de fundición a presión H13/DIEVAR personalizados para carcasas herméticas de paredes delgadas; El diseño CAD/CAM, CNC, EDM y la producción de prueba respaldan el llenado y la estabilidad. Ver producto →
Paredes delgadas y caminos de flujo largos: donde se esconden las puertas frías
Algunas geometrías simplemente tienen menos tolerancia al error. Las carcasas de las unidades de radio, las carcasas de las estaciones base y las carcasas de los controles electrónicos suelen tener paredes delgadas con recorridos de flujo largos y muchas de ellas tienen que ser herméticas. El metal debe permanecer lo suficientemente fluido como para llenar las nervaduras y las esquinas, y los últimos frentes aún deben transportar suficiente calor para tejer sobre una superficie de sellado. En estas partes, un cierre en frío rara vez se queda en algo cosmético, porque se convierte en una fuga que aparece en el tanque de prueba o en el campo.
Para ese tipo de geometría, la secuencia práctica es diseñar para longitudes de flujo más cortas, un volumen de desbordamiento generoso y una disposición térmica que mantenga caliente el otro extremo de la cavidad. También ayuda acordar un estándar de superficie realista durante la cotización, de modo que una marca de flujo inofensiva no sea rechazada como cierre en frío incluso antes de que comience la producción.
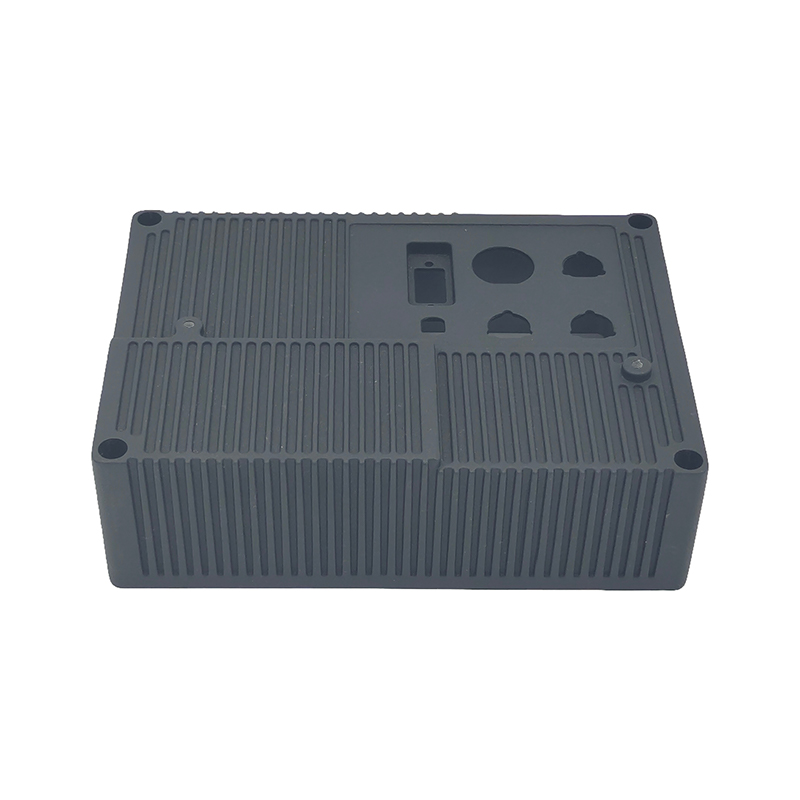 Proveedores de Piezas fundidas a presión de carcasas de radar Ningbo Jinyao Machinery Co., Ltd. es un proveedor de piezas fundidas a presión de carcasas de radar de China y una fundición de piezas fundidas a presión de carcasas de radar. Y es una empresa que integra la industria y... Ver producto →
Mantener el proceso estable en la producción diaria
La prevención es una rutina diaria y no una solución única. Las boquillas de aspersión se obstruyen y los patrones se desvían, el número de cavidades cambia durante el turno y la temperatura de la matriz cambia con cada interrupción o rotura. Mantener el proceso dentro de la misma ventana, toma tras toma, es lo que mantiene los frentes de flujo lo suficientemente calientes como para fusionarse.
También es útil recordar que un cierre en frío no es sólo una cuestión de la etapa de fundición. Recorte, desbarbado y otros técnicas de posprocesamiento Aquí es donde a menudo se hace visible una costura que sobrevivió a la etapa de fundición, por lo que los planes de inspección deben conectar las dos etapas en lugar de tratarlas como departamentos separados.
Si está solucionando un problema de cierre en frío en una pieza que ya produce, o está a punto de lanzar una nueva carcasa y prefiere diseñar el riesgo desde el principio, nuestros ingenieros estarán encantados de ver el dibujo y el patrón de llenado con usted. La pregunta a la que seguimos volviendo no es cómo elevar la temperatura, sino por qué el metal no logró fusionarse en ese lugar. Responda a esa pregunta con sinceridad y la solución suele resultar obvia.
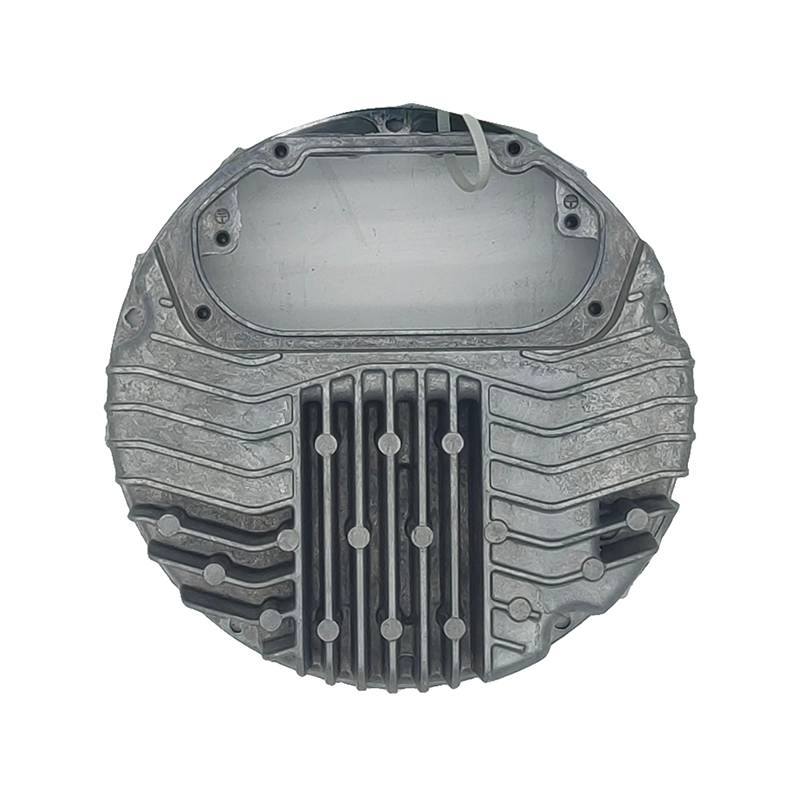 Sistema de control electrónico EV Carcasas de aluminio fundido a presión Piezas de fundición a presión de aluminio ADC12 para sistemas de control electrónico de vehículos eléctricos, con fundición al vacío, gestión térmica, integración de sellado y tolerancias CNC para carcasas sensibles a fugas. Ver producto →

 1 Edificio No.1 No.226. Calle Tiantaishan, Camino Daqi, Distrito de Beilun, Ciudad de Ningbo, provincia de Zhejiang, China
 +86-15967858563

