 English
 Español
 Deutsch
 русский
La elección entre fundición a presión en cámara caliente y cámara fría no debe basarse en la disponibilidad o el hábito de la máquina. Depende primero del material, luego del tamaño de la pieza, el volumen de producción y los requisitos de tolerancia. En resumen, la fundición a presión en cámara caliente funciona mejor para el zinc y otras aleaciones de bajo punto de fusión, mientras que la fundición a presión en cámara fría es la ruta estándar para el aluminio y otras aleaciones de alto punto de fusión. La siguiente descripción general explica en qué se diferencian los dos procesos y por qué es importante tomar una decisión antes de comprometerse con las herramientas.
¿Qué es la fundición a presión en cámara caliente?
La fundición a presión en cámara caliente utiliza un horno integrado que mantiene el metal fundido dentro de la máquina. Un mecanismo de cuello de cisne, sumergido en el baño fundido, dirige el metal hacia una cámara de disparo mientras un émbolo lo fuerza hacia el interior del troquel cerrado. Debido a que el metal nunca sale de la máquina entre la fusión y la inyección, el ciclo es rápido y eficiente.
Este proceso es una opción natural para el zinc, el estaño, el plomo y ciertas aleaciones de magnesio. Sus bajas temperaturas de fusión protegen el cuello de cisne y el émbolo de acero del desgaste excesivo. Como resultado, la fundición a presión en cámara caliente produce piezas pequeñas y detalladas con excelente acabado superficial, buena consistencia dimensional y altas tasas de producción. Los productos típicos incluyen cerraduras, conectores, hebillas de cinturón y carcasas pequeñas.
La principal limitación es la compatibilidad de las aleaciones. Si se vierte aluminio u otra aleación de alto punto de fusión en una máquina de campana caliente, el metal fundido ataca los componentes de acero que están constantemente sumergidos. Las herramientas se deterioran rápidamente y la calidad de la fundición se ve afectada. Por esa razón, el proceso de cámara caliente no es una ruta práctica para la mayoría de las piezas estructurales de aluminio.
¿Qué es la fundición a presión en cámara fría?
La fundición a presión en cámara fría separa los pasos de fusión y de inyección. La aleación se funde en un horno fuera de la máquina y luego se mide en una manga de perdigones mediante una cuchara o un brazo robótico. Un émbolo empuja el metal desde el casquillo de perdigones hacia el troquel bajo alta presión.
Debido a que las piezas de la máquina no están constantemente sumergidas en metal fundido, las máquinas de cámara fría pueden manejar aleaciones que se funden a temperaturas mucho más altas. El aluminio es el material más común, seguido del magnesio, el latón y las aleaciones de cobre. Esto hace que el proceso sea adecuado para componentes que necesitan alta resistencia, resistencia al calor y menor peso.
La compensación es un ciclo más largo. El metal debe transferirse a la funda de perdigones en cada disparo y se pierde algo de calor durante la transferencia. El operador también debe controlar cuidadosamente la temperatura de vertido y los parámetros de disparo. Para las piezas de aluminio, estos costos son aceptables porque la cámara fría es la única forma estable de producir piezas fundidas de aluminio a alta presión.
Cámara caliente versus cámara fría: diferencias clave
Colocar los dos procesos uno al lado del otro aclara su efecto en el diseño y el costo de la pieza. La siguiente tabla compara los puntos más importantes.
| Parámetro | Cámara Caliente | Cámara Fría |
|---|---|---|
| Lugar de fusión | Dentro de la maquina | horno separado |
| Aleaciones compatibles | Zinc, estaño, plomo, algo de magnesio. | Aluminio, magnesio, latón, cobre. |
| tiempo de ciclo | Corto; el metal siempre está listo | Más tiempo; El metal se transfiere antes de cada disparo. |
| Tamaño de la pieza | Lo mejor para piezas pequeñas y medianas | De pequeño a grande, incluidas las piezas estructurales. |
| Grosor de la pared | Posibilidad de paredes delgadas e intrincadas | Puede producir secciones delgadas y gruesas bajo alta presión. |
| morir la vida | Más tiempo debido a la menor temperatura de fusión | Más corto porque las aleaciones de alta temperatura tensionan la matriz. |
| Acabado superficial | Excelente | Bueno; Es posible que se necesite un acabado secundario. |
| Aplicaciones típicas | Cerraduras, conectores, manijas, carcasas pequeñas. | Automoción, vehículos eléctricos, comunicaciones, iluminación, armarios industriales. |
La elección no se trata de qué máquina es mejor en términos absolutos. Se trata de adaptar el proceso a la aleación y a las exigencias funcionales del componente.
Consideraciones sobre herramientas, tiempo de ciclo y costos
El costo de las herramientas sigue el proceso y la aleación. Las máquinas de cámara caliente generalmente son menos costosas de operar para aleaciones de bajo punto de fusión porque la matriz permanece más fría y el sistema funciona automáticamente a alta velocidad. Las máquinas de cámara fría implican un horno externo, una cuchara o robot de vertido y presiones de inyección más altas, por lo que el paquete de equipos y el costo de mantenimiento son mayores. El troquel también trabaja más en la fundición en cámara fría porque el aluminio entra a alrededor de 660 grados Celsius o más y se enfría de manera desigual dentro de la cavidad.
El tiempo del ciclo no se trata sólo del lanzamiento. En la producción en cámara fría, cada ciclo incluye el tiempo necesario para transferir la masa fundida desde el horno a la manga de granalla. Ese paso adicional hace que la máquina sea inherentemente más lenta que una máquina de cámara caliente. Sin embargo, para las piezas de aluminio, el ciclo más lento es aceptable porque no existe ninguna alternativa que pueda producir la misma combinación de resistencia, estabilidad dimensional y reducción de peso.
Cómo elegir el proceso correcto
Inicie el proceso de selección con la aleación. Si el material especificado es aluminio, la decisión ya está tomada: se requiere fundición a presión en cámara fría. Si el material es zinc u otra aleación de bajo punto de fusión, compare la cantidad de producción, el tamaño de la pieza y los requisitos de tolerancia.
- Confirme la familia de aleaciones y su punto de fusión.
- Defina el tamaño de la pieza, el espesor de la pared y los requisitos funcionales.
- Estimar el volumen de producción anual.
- Revisar los requisitos de tolerancia y acabado de superficies.
- Equilibre la inversión en herramientas con el costo unitario y el tiempo de entrega.
Para piezas pequeñas de zinc con grandes volúmenes de producción, la fundición a presión en cámara caliente suele ser la opción más económica. Para piezas de aluminio que deben soportar calor o vibraciones, la cámara fría es la única ruta práctica. Una vez fijado el material, la elección de la máquina es natural.
Por qué las piezas de aluminio suelen necesitar fundición a presión en cámara fría
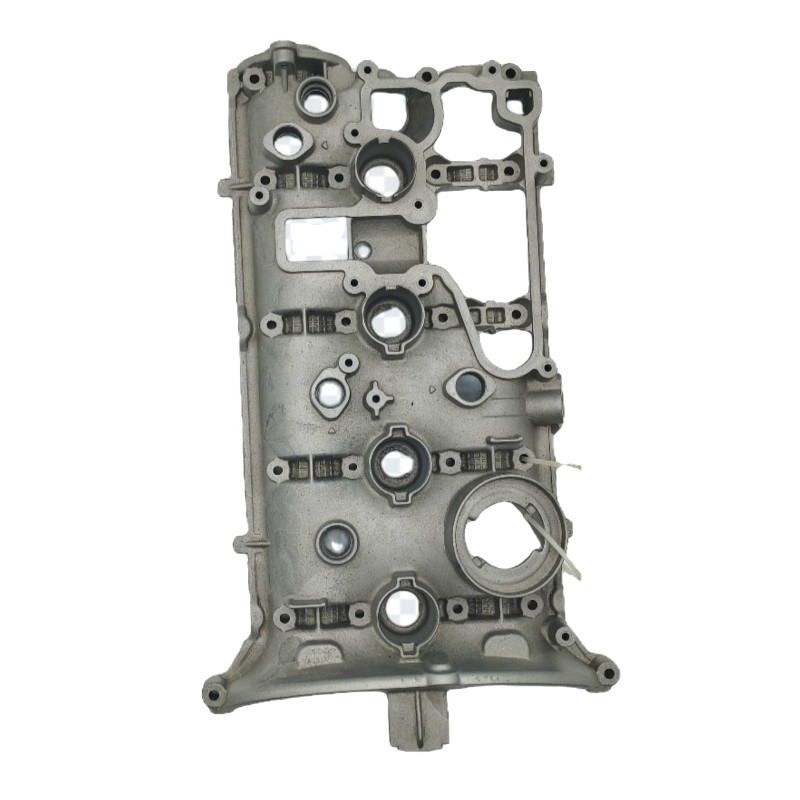
El aluminio es el material predeterminado cuando una pieza debe ahorrar peso, conducir calor o sobrevivir a vibraciones. Las máquinas de campana caliente no pueden manipular este material porque el aluminio fundido atacaría los componentes de acero en contacto constante con la masa fundida. En cambio, los fabricantes confían en la fundición a presión de alta presión en cámara fría y luego agregan mecanizado CNC y tratamiento de superficie.
En aplicaciones automotrices, un fundición a presión de cárter de aceite de aluminio Debe ser lo suficientemente denso para evitar fugas y lo suficientemente rígido para soportar los accesorios del motor. Se produce en una máquina de cámara fría, luego se mecaniza y se prueba a presión para cumplir con las especificaciones de ensamblaje.
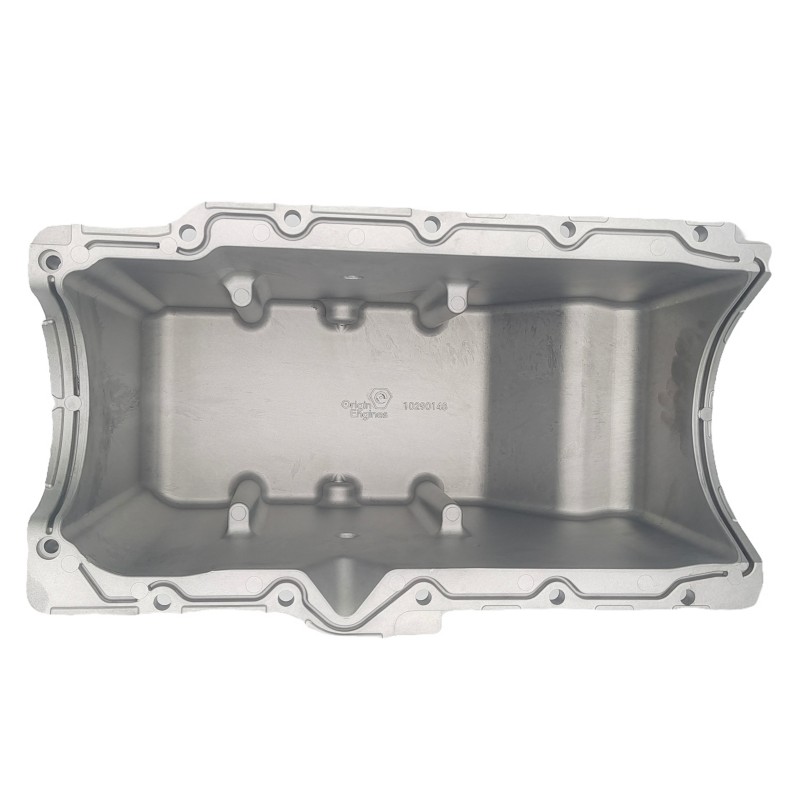 Proveedores de fundición a presión de cárter de aceite de aleación de aluminio personalizados, fábrica - Ningbo Jinyao Mac Ningbo Jinyao Machinery Co., Ltd. es un proveedor personalizado de fundición a presión de cárter de aceite de aleación de aluminio de China y una fábrica de fundición a presión de cárter de aceite de aleación de aluminio... Ver producto →
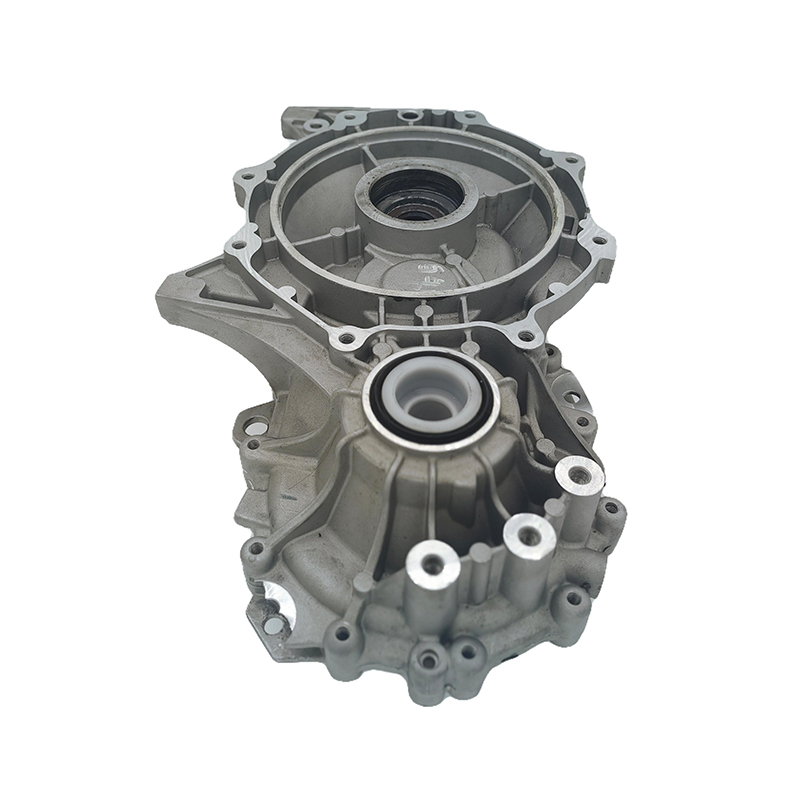
La misma lógica se aplica a los sistemas de propulsión electrificados. un Sistema de accionamiento eléctrico de aluminio moldeado a presión. protege la electrónica de potencia al tiempo que reduce el peso total, pero también debe mantener las paredes delgadas en buen estado bajo alta presión de inyección.
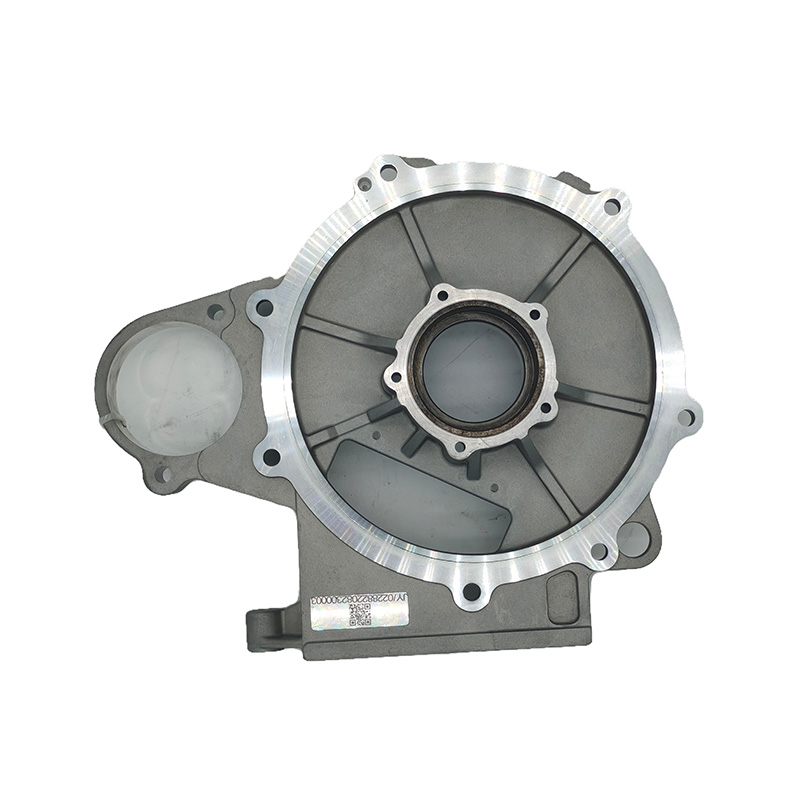 Proveedores de fundición a presión de sistema de accionamiento eléctrico de aleación de aluminio personalizado, Fábrica - Nin Ningbo Jinyao Machinery Co., Ltd. es un proveedor de fundición a presión de sistema de accionamiento eléctrico de aleación de aluminio personalizado de China y ... Ver producto →
En infraestructura de comunicaciones, un carcasa de estación base de aleación de aluminio Necesita superficies planas y puntos de montaje precisos. La fundición en cámara fría seguida de un acabado CNC es la ruta confiable para estos gabinetes.
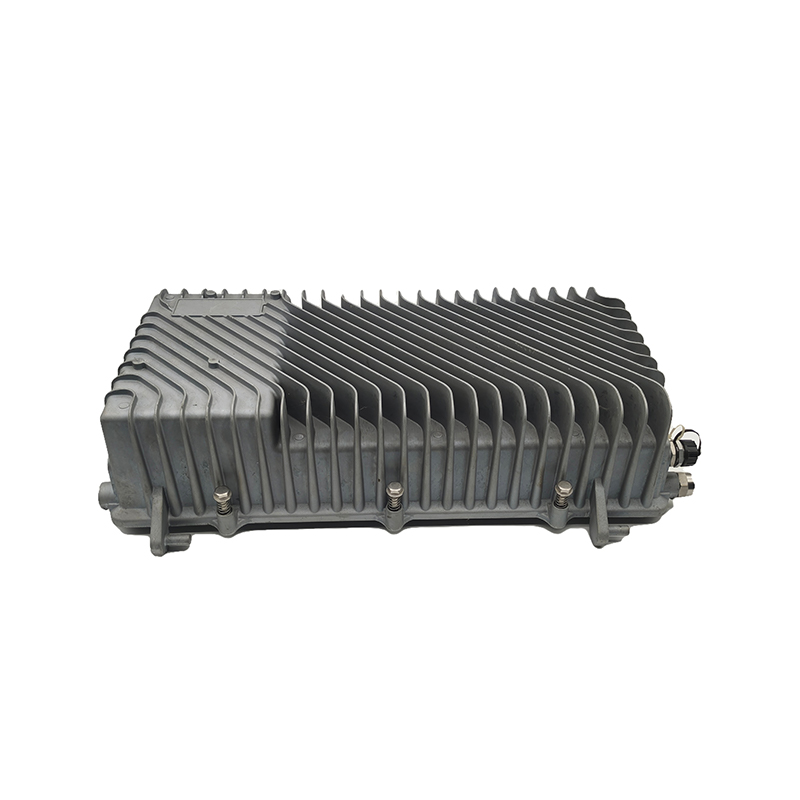 Proveedores de fundición a presión de carcasa de estación base de aleación de aluminio personalizada, fábrica - Ning Ningbo Jinyao Machinery Co., Ltd. es un proveedor de estaciones base de aleación de aluminio personalizadas de China que alberga estaciones de fundición a presión y estaciones base de aleación de aluminio... Ver producto →
Qué llevar a un proveedor de fundición a presión
Una RFQ clara brinda al proveedor la información necesaria para recomendar el proceso correcto y cotizar con precisión. Los insumos más útiles incluyen:
- Planos de piezas con dimensiones, tolerancias y especificación de materiales.
- Volumen anual y tiempo de ciclo objetivo.
- Estándares de calidad o pruebas de desempeño que se aplican a la pieza.
- El alcance del suministro: fundición en bruto, mecanizado CNC, tratamiento de superficies o montaje.
Antes de cortar las herramientas de producción, la fundición de prototipos o el mecanizado CNC a partir de palanquilla pueden verificar el diseño. Un proveedor con capacidad tanto de fundición a presión como de mecanizado puede recomendar dónde agregar ángulos de desmoldeo, radios y salientes para mejorar la capacidad de fundición sin debilitar la pieza.
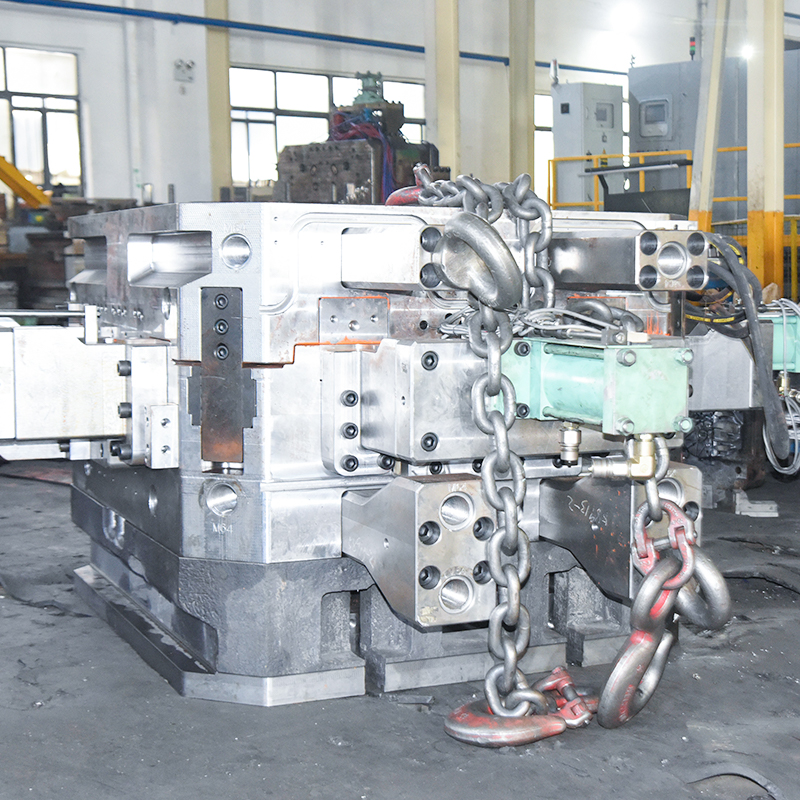
La experiencia del proveedor marca la diferencia entre un proyecto de fundición y un programa de pieza terminada. Un proveedor con fabricación de moldes interna puede conectar el diseño de herramientas al proceso de fundición a presión elegido, lo que acorta el tiempo de entrega y previene muchos defectos de fundición comunes. Las operaciones de posprocesamiento también merecen atención; Técnicas de posprocesamiento para piezas de fundición. Explique por qué el mecanizado CNC, el desbarbado y el tratamiento de superficies pertenecen al mismo proceso de planificación que la propia fundición.
La elección entre fundición a presión en cámara caliente y cámara fría no es una cuestión de popularidad. Deje que la aleación y la función del componente dicten el proceso, luego elija un proveedor que pueda respaldar la ruta completa desde el herramental hasta el mecanizado final. Ese enfoque reduce el riesgo, el costo y el tiempo desde el primer artículo hasta la producción completa.

 1 Edificio No.1 No.226. Calle Tiantaishan, Camino Daqi, Distrito de Beilun, Ciudad de Ningbo, provincia de Zhejiang, China
 +86-15967858563

