 English
 Español
 Deutsch
 русский
Cada fundición a presión de aluminio comienza como un dibujo, pero la calidad de la pieza terminada se decide mucho antes, en el diseño de la herramienta que la producirá. El diseño de herramientas de fundición a presión es el trabajo que se sitúa entre la impresión de una pieza y un molde listo para producción: elegir la línea de separación, diseñar guías y compuertas, equilibrar el enfriamiento, decidir dónde debe deslizarse, elevarse o expulsarse la herramienta y confirmar que todo el conjunto se ajusta a la máquina en la que funcionará.
También es donde se decide el coste. Una herramienta que se llena limpiamente y se enfría uniformemente funciona rápido y produce pocos rechazos. Una herramienta que lucha contra el metal en el primer disparo suele seguir luchando durante toda su vida. A continuación, compartimos cómo abordamos el diseño de herramientas de fundición a presión en nuestro propio taller de moldes, qué verificamos antes de cortar cualquier acero y los detalles que separan una herramienta que dura de otra que tiene dificultades.
Lo que realmente cubre el diseño de herramientas de fundición a presión
A veces la gente se imagina una herramienta de fundición a presión como dos bloques de acero con una forma tallada en ellos. En la práctica, una herramienta de producción es un sistema. Tiene que entregar aluminio fundido a la cavidad a la velocidad y temperatura adecuadas, dejar escapar el aire antes que el metal, eliminar el calor a un ritmo controlado y empujar la pieza solidificada hacia afuera sin distorsión. Cada uno de esos trabajos pertenece a una parte diferente de la herramienta y todos se resuelven durante el diseño y no durante las pruebas.
Por lo tanto, un buen diseño de herramientas de fundición responde a cuatro preguntas al mismo tiempo:
- ¿Se llenará completamente la cavidad antes de que el metal se congele?
- ¿Se enfriará la pieza de manera lo suficientemente uniforme como para mantener su forma y dimensiones?
- ¿Se puede expulsar, recortar y mecanizar la pieza fundida sin manipulación adicional?
- ¿Sobrevivirá la herramienta a la cantidad de disparos que el programa realmente necesita?
Cuando esas cuatro respuestas se alinean, el resto del proyecto suele transcurrir sin problemas.
Decisiones que se toman antes de cortar el acero
La mayor parte del valor en el diseño de herramientas de fundición a presión se crea en la etapa de revisión. Mucho antes de modelar insertos y bloques de troqueles, trabajamos en la pieza con los ingenieros del cliente.
Línea de separación y borrador.
La línea de separación determina cómo se asienta la pieza en la herramienta, dónde aparecerá el destello y qué tan simple o compleja se vuelve la herramienta. También corrige el calado, y el calado no es negociable en la fundición a presión. Las superficies que deben dibujarse limpiamente necesitan suficiente conicidad, y la dirección de esa conicidad debe respetar tanto las caras cosméticas como las funcionales de la pieza.
Espesor de pared, nervaduras y salientes.
Las secciones gruesas se enfrían lentamente y extraen el metal de las vecinas más delgadas, por lo que buscamos paredes pesadas a las que se les pueda quitar el núcleo, nervaduras que puedan reemplazar la masa sólida y protuberancias que se puedan sostener con filetes en lugar de esquinas afiladas. Un pequeño cambio aquí a menudo elimina un gran problema más adelante.
Ajuste de la máquina y planificación del tiro.
También verificamos el área proyectada, la fuerza de bloqueo, el peso del disparo y la altura del troquel frente a las prensas que utilizaremos. Un diseño que es ideal en papel pero que no se ajusta a la máquina no es un diseño, es un retraso.
La anatomía de una herramienta de fundición a presión
Es útil observar una herramienta elemento por elemento. La siguiente tabla es la lista de verificación que utilizamos cuando revisamos un diseño con un cliente.
| Elemento de herramienta | que hace | Pregunta de diseño |
|---|---|---|
| Insertos para cavidades y núcleos | Formar la geometría de la pieza. | ¿Se puede mecanizar, pulir y reemplazar la forma? |
| Manga de tiro, corredor y puerta. | Llevar metal a la cavidad. | ¿Se llenará la cavidad antes de que el metal se congele? |
| Pozos de desbordamiento y respiraderos | Libere el aire atrapado y el metal frío. | ¿Existe una salida para el gas en cada último punto de llenado? |
| Canales de refrigeración | Eliminar el calor a un ritmo controlado. | ¿Se puede llegar a todas las secciones gruesas? |
| Sistema de expulsión | Empuje la pieza hacia afuera sin marcarla ni doblarla. | ¿Se colocan los alfileres en superficies resistentes y no cosméticas? |
| Toboganes, elevadores y núcleos. | Forma socavados y características laterales. | ¿Se moverán libremente después de miles de disparos? |
| Base de troquel y sistema de guía. | Mantenga las mitades alineadas y estables. | ¿Es la estructura lo suficientemente rígida para el tonelaje? |
De la impresión de piezas a la herramienta probada: nuestro flujo de trabajo de diseño
Una secuencia repetible mantiene los proyectos de herramientas predecibles. El nuestro se ve así:
- Revisar la impresión de la pieza, la aleación y el volumen anual esperado.
- Acuerde la línea de separación, el borrador y cualquier cambio de geometría necesario para la fundición.
- Disponga la cavidad, el corredor, las compuertas, los rebosaderos y la ventilación.
- Diseñar el circuito térmico y comprobarlo con simulación de llenado y solidificación.
- Complete el diseño de la herramienta 3D, incluidas las correderas, la expulsión y la base del troquel.
- Fabrice, ensamble y ejecute la primera prueba, luego mida las muestras.
- Ajuste, vuelva a probar y documente la herramienta antes de entregarla a producción.
En los pasos dos y tres es donde se ahorra la mayor parte del dinero. Una puerta que es un poco pequeña se abre fácilmente más tarde; una línea divisoria en el lugar equivocado no lo es.
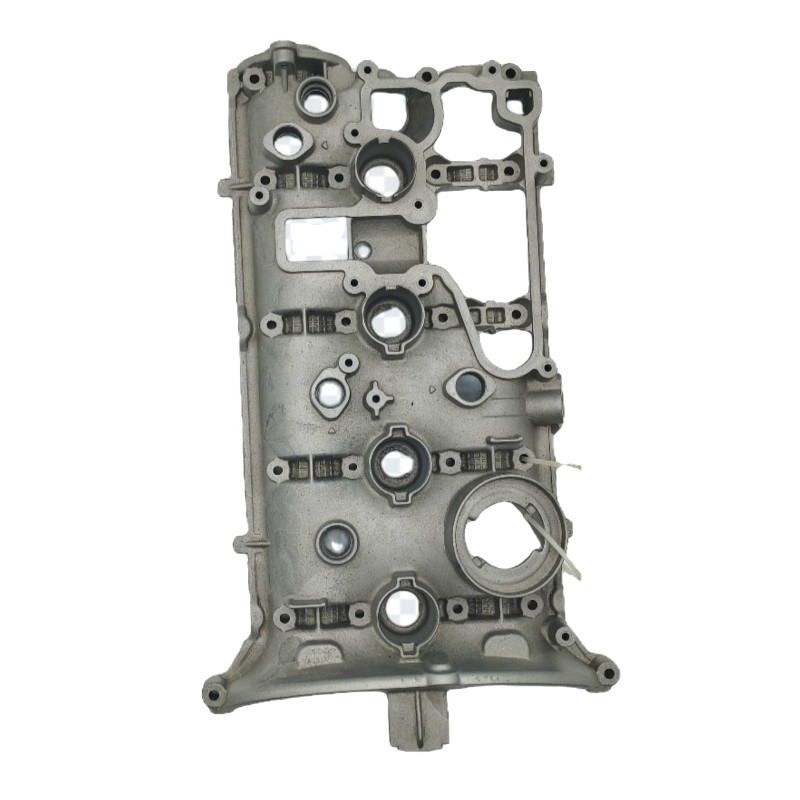
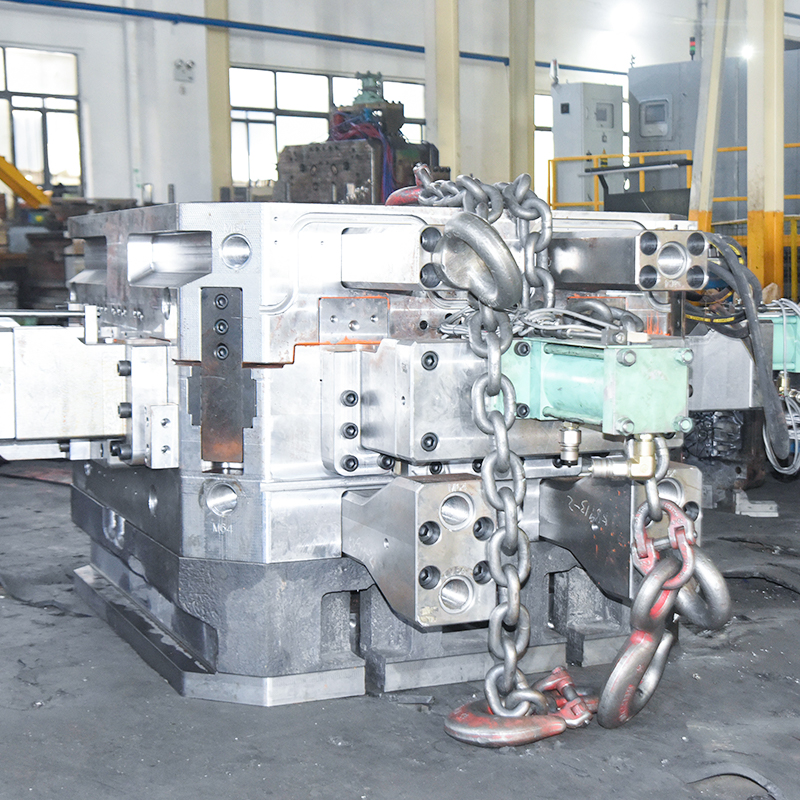 Fabricación de moldes de fundición a presión de alta presión de aleación de aluminio Para proyectos en los que las decisiones sobre puertas y líneas de partición afectan los costos, este servicio de fabricación de moldes admite estructuras complejas de fundición a presión con mecanizado CNC y tolerancias de precisión. Ver producto →
Enfriamiento y equilibrio térmico: dónde se gana el tiempo del ciclo
El tiempo de ciclo es principalmente una cuestión térmica. Si un área de la herramienta permanece caliente mientras el resto se enfría, la pieza será expulsada demasiado pronto en un lugar y demasiado tarde en otro, lo que se manifestará como deformación, porosidad o defectos superficiales.
Diseñamos enfriamiento alrededor de la pieza, no alrededor de la base del troquel: canales cerca de secciones pesadas, deflectores o burbujeadores donde la geometría es profunda y circuitos separados donde un portaobjetos o un núcleo necesitan una temperatura diferente. En carcasas de tolerancia estricta, como un radar o una estación base, el diseño térmico también decide si las caras de sellado permanecen planas después del mecanizado.
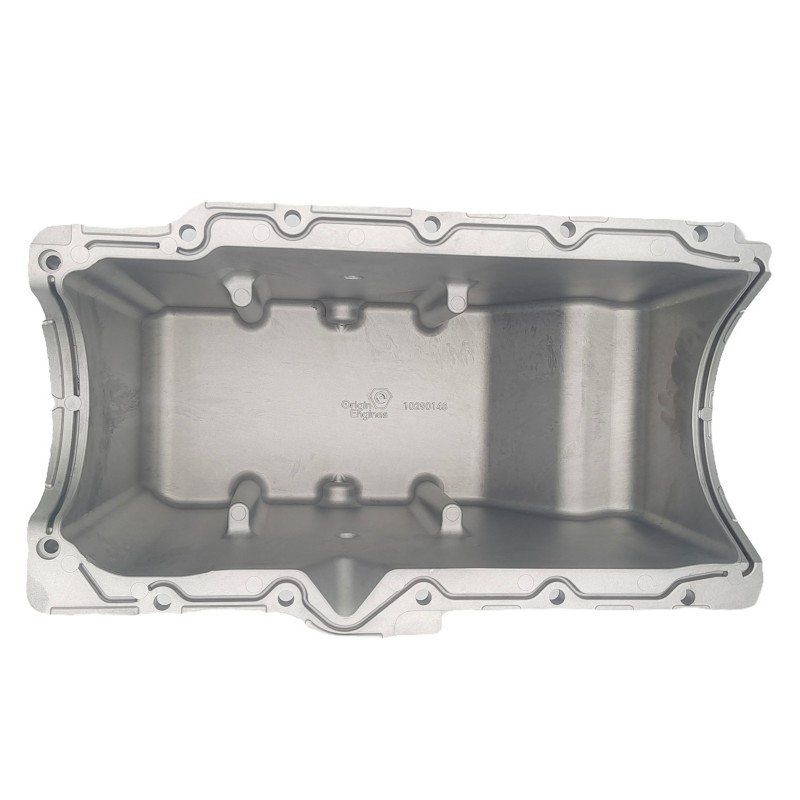
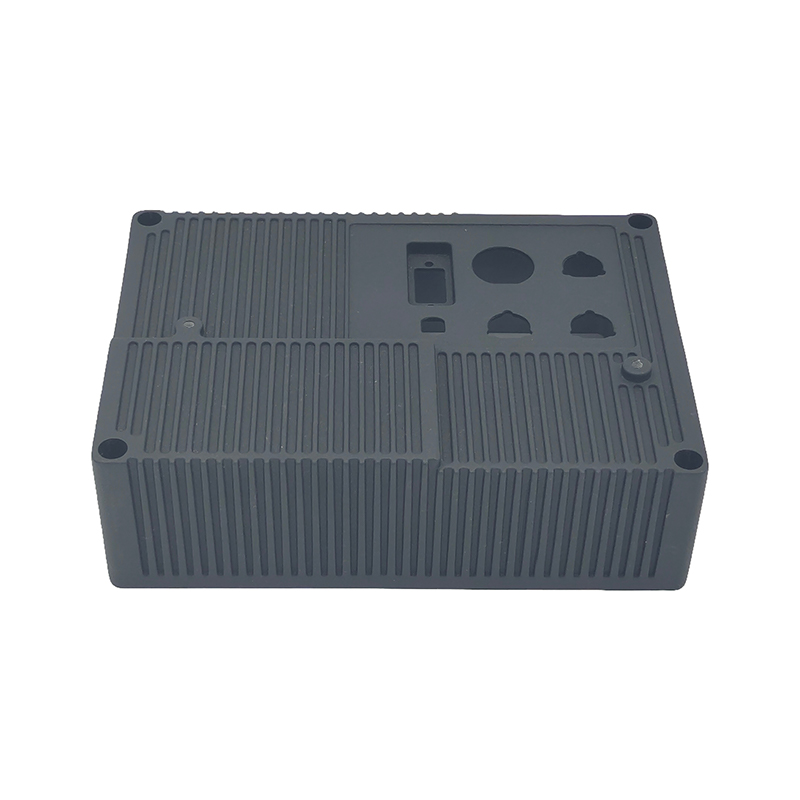 Piezas de fundición a presión de carcasa de radar de aluminio OEM/ODM Estas piezas fundidas a presión de aluminio proporcionan a las carcasas de los equipos de radar protección estructural, disipación de calor, blindaje electromagnético y opciones para el diseño de moldes y el tratamiento de superficies personalizados. Ver producto →
Acero para herramientas, desgaste y mantenimiento
La selección de materiales sigue el trabajo. Los insertos de cavidad y núcleo generalmente se cortan a partir de acero para troqueles para trabajo en caliente, se endurecen y revenen para lograr un equilibrio entre tenacidad y resistencia al calor, porque una herramienta de fundición a presión experimenta ciclos térmicos en lugar de una carga constante. Las correderas, los núcleos y los insertos de compuerta pueden utilizar diferentes grados y las áreas propensas a soldarse a veces se benefician de un tratamiento superficial.
El diseño también tiene que pensar en el día que la herramienta sale de la imprenta. Los insertos deben ser removibles, las líneas de agua accesibles y los elementos de desgaste reemplazables sin tener que volver a mecanizar la base del troquel. La planificación de cavidades de repuesto, inserciones de compuertas y pasadores expulsores en la etapa de diseño convierte una parada de dos semanas en un trabajo de tarde. La misma visión de futuro se aplica aguas abajo, donde opciones de posprocesamiento para el desbarbado, mecanizado y acabado superficial son más fáciles cuando la herramienta ya los soporta.
Errores de diseño que aparecen en la planta de producción
Algunos problemas son tan comunes que los buscamos deliberadamente:
- Se supone que el espesor de la pared es uniforme, en lugar de verificarse sección por sección.
- Puertas colocadas por conveniencia más que por el patrón de relleno.
- Ventilaciones muy pocas, demasiado pequeñas o bloqueadas por el diseño del eyector.
- Líneas de enfriamiento que pasan por alto las secciones más gruesas de la pieza.
- Los pasadores eyectores aterrizan en superficies cosméticas o de sellado.
- Guías que funcionan en CAD pero que no dejan espacio para placas de desgaste ni lubricación.
Ninguno de estos es exótico. Simplemente se pasan por alto cuando una herramienta se diseña con prisa.
Cómo cambia el diseño de herramientas según la aplicación
El mismo método produce herramientas muy diferentes dependiendo de dónde termine la pieza fundida. Una pieza estructural de automóvil se puede juzgar por su resistencia y solidez interna, mientras que una carcasa de iluminación se juzga por su disipación de calor y su apariencia. Las carcasas de control y accionamiento eléctrico a menudo combinan paredes delgadas con superficies de sellado mecanizadas, lo que empuja el diseño térmico y el plan de expulsión en direcciones opuestas.
Es por eso que mantenemos la conversación sobre el diseño ligada a la aplicación en lugar de a una plantilla genérica.
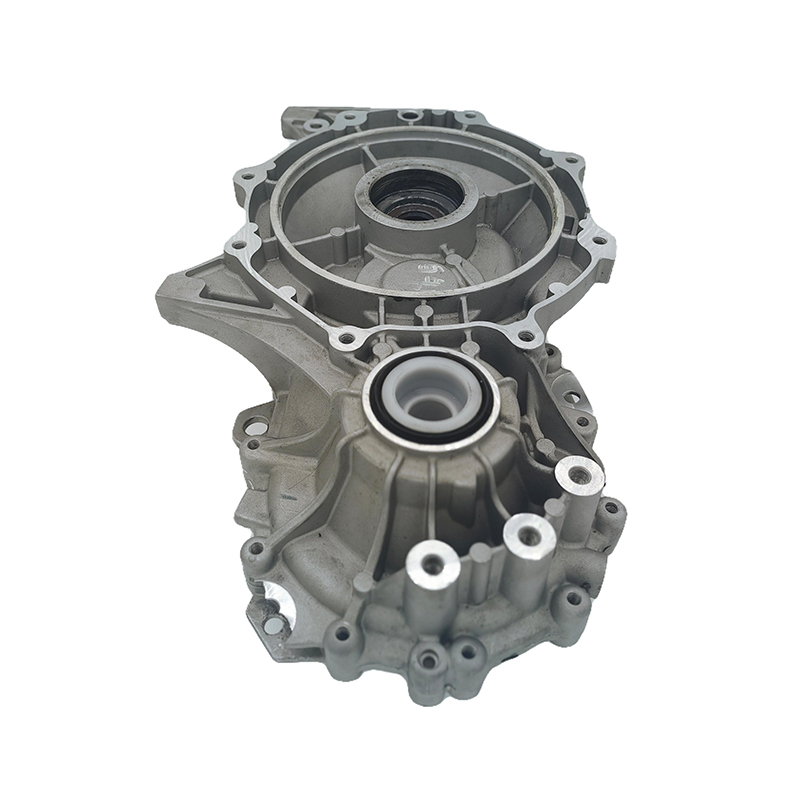
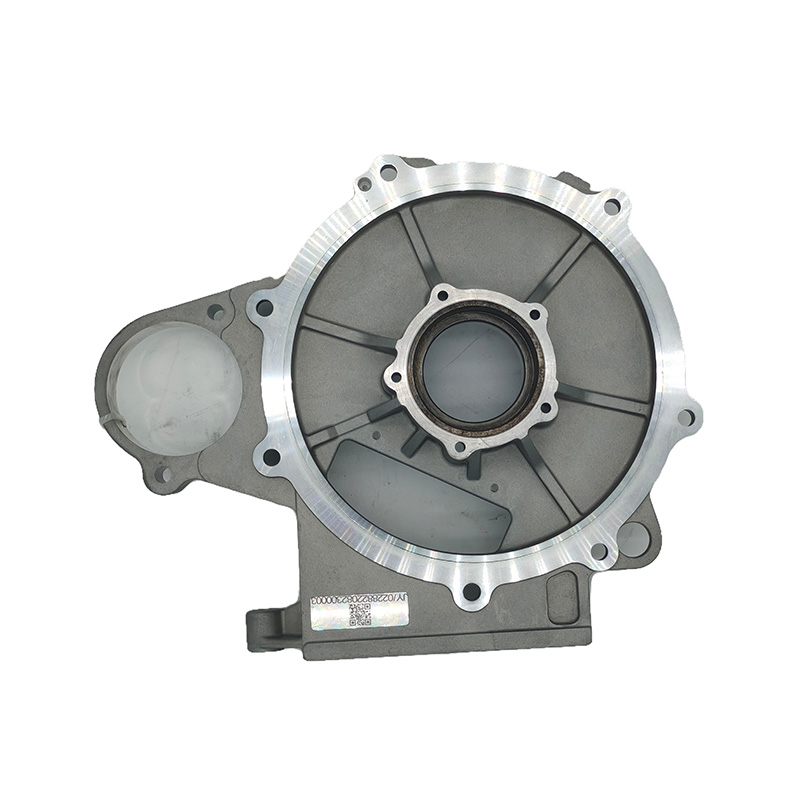 Sistema de accionamiento eléctrico NEV Fundición a presión de aleación de aluminio Para motores y módulos de control de vehículos de nueva energía, estas piezas fundidas a presión de aluminio liviano ofrecen resistencia estructural, conductividad térmica, resistencia a la corrosión y fundición de alta presión de precisión. Ver producto →
Por qué la creación de herramientas internas cambia la conversación
Cuando las personas que diseñan la herramienta también la cortan, la prueban y la ejecutan, los ciclos de retroalimentación se acortan. Un cambio sugerido en la simulación se puede probar en el mismo edificio, y los ingenieros que diseñaron el circuito de refrigeración son los que están junto a la prensa cuando salen las primeras muestras.
Nuestro fabricación de moldes El equipo trabaja junto con los departamentos de fundición y CNC, por lo que una decisión de diseño nunca se toma aislada de la máquina que lo ejecutará o del mecanizado que le sigue.
Preguntas que escuchamos sobre el diseño de herramientas de fundición a presión
¿Cuánto tiempo lleva el diseño de herramientas?
Para una pieza típica de aluminio es cuestión de semanas más que de meses, aunque la etapa de revisión depende de la rapidez con la que se acuerden el dibujo y la previsión de volumen. Apurar esa etapa casi siempre cuesta más tiempo después.
¿Se puede diseñar una herramienta para más de una pieza?
A veces. Las herramientas familiares y los insertos intercambiables tienen sentido cuando las piezas comparten una aleación, un rango de tamaño y un patrón de demanda. Tienen menos sentido cuando un cambio en una parte alteraría el equilibrio térmico de las demás.
¿Qué información necesitas para empezar?
Un modelo de pieza en 3D o un dibujo en 2D claro, la aleación, el volumen anual esperado, los pasos de posprocesamiento y cualquier requisito de calidad, como estanqueidad a la presión o tolerancias dimensionales.
El diseño de herramientas de fundición no es la parte más visible de un proyecto de fundición, pero es la parte que decide cómo se siente el resto del proyecto. Realice el llenado, el enfriamiento y la expulsión directamente en el papel y la producción se convertirá en una cuestión de disciplina en lugar de una cuestión de extinción. Si se encuentra en la etapa inicial de una pieza y desea una segunda opinión sobre el concepto de la herramienta, siempre estaremos encantados de mirar el dibujo y hablar sobre ello.

 1 Edificio No.1 No.226. Calle Tiantaishan, Camino Daqi, Distrito de Beilun, Ciudad de Ningbo, provincia de Zhejiang, China
 +86-15967858563

