 English
 Español
 Deutsch
 русский
Si alguna vez ha estado al lado de una máquina de fundición a presión durante una prueba, conoce la sensación: las herramientas están listas, los parámetros parecen razonables y, sin embargo, los primeros disparos le dicen si la aleación que eligió era la correcta. Las aleaciones de fundición a presión no son una ocurrencia tardía en ese proceso. Son el punto de partida que decide cómo el metal llena la cavidad, cómo se comporta la pieza cuando se enfría, con qué facilidad se puede mecanizar y terminar y cuánto tiempo sobrevive el molde.
Esta guía analiza las familias de aleaciones utilizadas en la fundición a presión a alta presión, qué hace bien cada una y cómo normalmente ayudamos a los clientes a reducir la elección a algo que se mantenga en la producción y no solo en el papel.
Qué es realmente una aleación de fundición a presión
Una aleación de fundición a presión es un metal base, generalmente aluminio, zinc o magnesio, combinado con cantidades medidas de otros elementos para que sea más adecuado para la fundición que para el laminado, la forja o la extrusión. El aluminio puro, por ejemplo, no es un material realista de fundición a presión a alta presión. No fluye lo suficientemente bien a la velocidad que exige el proceso y no ofrece la consistencia dimensional que necesita una pieza de producción.
Por qué son importantes los elementos de aleación
El silicio es el elemento que confiere al aluminio su carácter de fundición. Mejora la fluidez, reduce la contracción y ayuda a que las paredes delgadas se llenen limpiamente. El cobre aumenta la resistencia y la dureza, particularmente a temperaturas elevadas, pero reduce la ductilidad y la resistencia a la corrosión. El magnesio aumenta la resistencia y mejora la maquinabilidad, aunque hace que la masa fundida sea más sensible a la oxidación. El hierro se agrega deliberadamente en pequeñas cantidades para evitar que el aluminio fundido se suelde al acero del molde, un defecto conocido como soldadura; Sin embargo, demasiado hierro forma plaquetas quebradizas que perjudican tanto la ductilidad como la vida útil de la herramienta.
La fundición a presión a alta presión es particularmente implacable. El metal se introduce en la cavidad en milisegundos y luego se solidifica bajo presión. Una aleación que fluye con cierta lentitud o que se adhiere a la superficie del troquel se manifiesta como cierres en frío, errores de funcionamiento, porosidad o una herramienta que debe extraerse para pulir con mucha más frecuencia de lo previsto. Es por eso que la selección de la aleación y el diseño del troquel deben considerarse juntos desde la primera conversación.
Las principales familias de aleaciones para fundición a presión de un vistazo
Cuatro familias cubren la gran mayoría de los trabajos de fundición a presión a alta presión. Cada uno tiene un equilibrio diferente de moldeabilidad, propiedades mecánicas, peso, comportamiento a la corrosión y costo.
| familia de aleaciones | Grados típicos | que hace bien | donde lucha | Piezas típicas |
|---|---|---|---|---|
| Aluminio | A380, ADC12, A383, A360, A413, B390 | El mejor equilibrio general entre resistencia, peso y capacidad de moldeo; excelente conductividad térmica; maneja paredes delgadas complejas | Menor resistencia al desgaste que el zinc en algunos grados; sensible a la soldadura y a la porosidad si el hierro y el cobre están mal equilibrados | Cubiertas de motor, cárteres de aceite, carcasas de transmisión eléctrica, carcasas de estaciones base, soportes |
| zinc | Zamak 3, Zamak 5, ZA-8, ZA-12 | Excelente moldeabilidad, paredes muy delgadas, tolerancias estrictas y una buena superficie de fundición; Larga vida útil gracias al bajo punto de fusión. | Más pesado que el aluminio y el magnesio; Pierde fuerza más rápidamente a temperaturas de servicio elevadas. | Pequeñas carcasas de precisión, herrajes para muebles, herrajes, componentes decorativos. |
| magnesio | AZ91D, AM60, AM50 | Opción estructural más ligera; buena amortiguación y maquinabilidad; útil cuando el peso es el factor decisivo | Requiere una cuidadosa protección contra la fusión; El control de la corrosión normalmente depende de un sistema de recubrimiento. | Dispositivos portátiles, piezas estructurales ligeras, componentes de vehículos de dos ruedas. |
| A base de cobre | Calidades de latón y bronce. | Alta conductividad eléctrica y térmica; fuerte resistencia al desgaste | Un rango de fusión más alto acorta la vida útil del troquel; generalmente no es adecuado para máquinas de cámara caliente | Conectores, cuerpos de válvulas, piezas de bombas e impulsores. |
| estaño y plomo | Grados especiales de bajo punto de fusión | Punto de fusión muy bajo, fácil llenado, excelente estabilidad dimensional | Baja resistencia; Los grados que contienen plomo enfrentan restricciones de materiales en muchos mercados. | Componentes especializados de baja carga y precisión. |
La tabla es un punto de partida más que una especificación. Dos piezas con geometría casi idéntica pueden terminar en aleaciones diferentes simplemente porque una tiene que pasar una prueba de niebla salina y la otra tiene que sobrevivir a una operación de mecanizado con un estricto requisito de planitud.
Aleaciones de aluminio: el caballo de batalla de la familia
El aluminio domina la fundición a alta presión por buenas razones: es liviano, conduce bien el calor, requiere una amplia gama de tratamientos superficiales y el suministro de materia prima es maduro y predecible. Sin embargo, dentro de la familia las diferencias importan más de lo que la mayoría de la gente espera.
A380, ADC12 y los grados de uso general
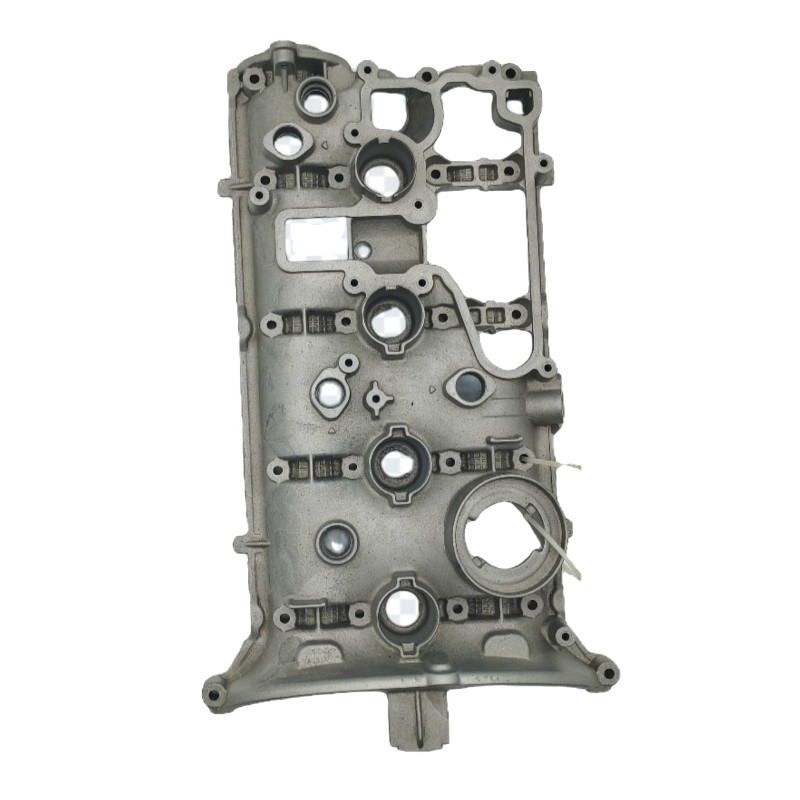
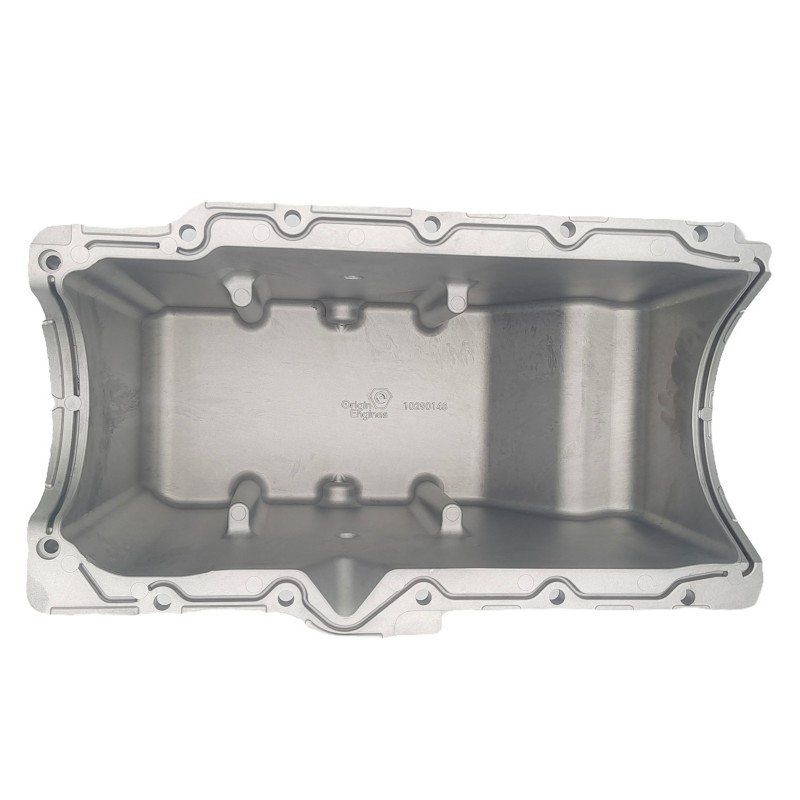
A380 y su pariente cercano ADC12 son la opción predeterminada para una gran parte de piezas estructurales y de gabinetes. Combinan buena fluidez, resistencia respetable y costo razonable, y se mecanizan de manera predecible. Cuando un cliente nos envía una cubierta de motor, un cárter de aceite, un componente de transmisión o una carcasa de sistema de control, A380 o ADC12 es a menudo donde comienza la conversación.
A360, A383, A413 y B390: cuando se necesita algo más específico
A360 ofrece una resistencia a la corrosión notablemente mejor, lo que lo convierte en un candidato sensato para piezas expuestas a la humedad, la sal de la carretera o el aire costero, y para componentes que serán anodizados. A383 y grados similares se eligen para geometrías complejas donde la resistencia al agrietamiento en caliente es más importante que la resistencia máxima. El A413, con un mayor contenido de silicio, rellena bien secciones muy delgadas pero pierde cierto rendimiento mecánico. B390 es la opción resistente al desgaste, que se utiliza cuando una pieza tiene que resistir el contacto deslizante en lugar de simplemente soportar la carga.
Aleaciones a base de zinc, magnesio y cobre
Aleaciones de zinc
El zinc es el más moldeable de las familias comunes. Su bajo punto de fusión es respetuoso con las herramientas, lo que se traduce en una mayor vida útil del troquel y reproduce detalles finos y paredes delgadas con una superficie de fundición que a menudo no necesita mayor preparación. Las compensaciones son el peso y el rendimiento a temperaturas elevadas: las piezas de zinc son más pesadas que las equivalentes de aluminio y pueden perder resistencia bajo calor sostenido, por lo que se adaptan a carcasas, accesorios y herrajes de precisión pequeños en lugar de componentes estructurales grandes.
Aleaciones de magnesio
Se eligen AZ91D y la serie AM cuando el peso es el requisito dominante. El magnesio tiene aproximadamente dos tercios de la densidad del aluminio, se mecaniza rápidamente y amortigua bien las vibraciones. También es más exigente en la fundición, ya que la masa fundida necesita protección contra la oxidación y la mayoría de las piezas de magnesio dependen de un recubrimiento para una resistencia a la corrosión a largo plazo.
Aleaciones de cobre, estaño y plomo.
Las aleaciones a base de cobre, como el latón y el bronce, se seleccionan por su conductividad y resistencia al desgaste, razón por la cual aparecen en conectores y componentes de bombas, aunque el rango de fusión más alto acorta la vida útil de la matriz. Las aleaciones de estaño y plomo ocupan un nicho más pequeño donde un bajo punto de fusión y una estabilidad dimensional superan la resistencia.
Cómo elegir la aleación de fundición a presión adecuada
Cuando llega un dibujo, trabajamos en una secuencia bastante consistente. No es una fórmula, pero mantiene la decisión basada en la parte y no en el hábito.
- Comience con la función, no con el metal. Las cargas, la temperatura de funcionamiento, los requisitos de sellado, las necesidades de conductividad y los objetivos de peso son lo primero.
- Haga coincidir el espesor de la pared y la geometría con la fluidez. Las paredes muy delgadas y los largos recorridos de flujo lo empujan hacia el aluminio o el zinc con alto contenido de silicio.
- Verifique el entorno de servicio. La niebla salina, la humedad y la exposición química apuntan hacia el A360 o una capa protectora.
- Piense temprano en la ruta final. El anodizado prefiere un bajo contenido de cobre y hierro, mientras que el enchapado es mucho más fácil con el zinc.
- Confirmar maquinabilidad y operaciones secundarias. Las caras de roscado, mandrinado y sellado dependen de la dureza y el comportamiento de porosidad de la aleación.
- Compare el costo total, no el precio de la aleación. La tasa de desperdicio, el tiempo del ciclo, la vida útil de la matriz y el rendimiento del acabado generalmente influyen más en el número que el metal mismo.
- Validar con una prueba. Una breve ejecución de la herramienta real es la única manera confiable de confirmar que la aleación y el proceso concuerdan entre sí.
Donde la elección de aleaciones aparece en piezas reales
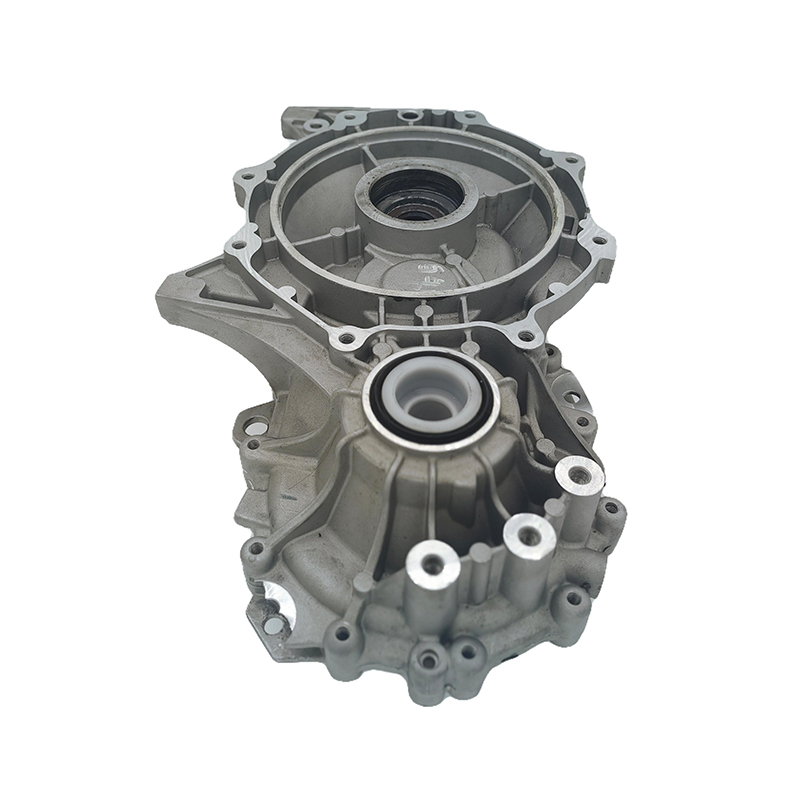
Las carcasas de accionamiento eléctrico son un buen ejemplo. Necesitan paredes finas y complejas, buena precisión dimensional alrededor de los asientos de los rodamientos y los canales de refrigeración, y suficiente conductividad térmica para ayudar a gestionar el calor. Esa combinación generalmente da como resultado un grado de aluminio bien controlado, seguido de un mecanizado de precisión para mantener las tolerancias que exige el ensamblaje.
 Fundición a presión de aluminio para sistemas de accionamiento eléctrico Fundición a presión de aluminio a alta presión para componentes de accionamiento eléctrico NEV, con precisión dimensional y conductividad térmica para carcasas que necesitan paredes delgadas y características de enfriamiento. Ver producto →
Las carcasas de motores siguen una lógica similar pero con más énfasis en la concentricidad y la calidad de la superficie después del mecanizado. Aquí la aleación tiene que fundirse limpiamente alrededor de las nervaduras de refrigeración y los resaltes de montaje, y luego mantenerse bajo operaciones CNC que eliminan una buena cantidad de material sin introducir distorsión.
 Fundición a presión de carcasa de motor de aluminio y mecanizado CNC Piezas fundidas a presión de carcasas de motores para motores industriales, automotrices y de electrodomésticos, adecuadas para el posmecanizado donde la concentricidad y la calidad de la superficie son importantes. Ver producto →
En ambos casos, la decisión sobre la aleación y la decisión sobre las herramientas se toman juntas. Cambiar la calidad después de cortar el molde es costoso, por lo que vale la pena dedicar una semana más al principio para obtener el material correcto.
Herramientas, mecanizado y acabado: decisiones que siguen a la aleación
Cada familia de aleaciones impone diferentes exigencias al molde. El bajo punto de fusión del zinc permite una vida útil muy larga de la herramienta y detalles finos. El aluminio se calienta más y es más propenso a soldarse, por lo que la selección del acero para el troquel, el diseño de enfriamiento y el tratamiento de la superficie se convierten en parte de la decisión sobre el material. Nuestro fabricación de matrices y moldes Por lo tanto, el trabajo comienza a partir de la aleación y la geometría de la pieza y no de un diseño de bloque estándar.
Las operaciones secundarias son igualmente importantes. Una pieza que será anodizada necesita una química de fusión diferente a la de una que simplemente será recubierta con pintura en polvo, y la porosidad que se encuentra justo debajo de una superficie mecanizada puede convertir una buena pieza fundida en un componente rechazado. La investigación de materiales sigue avanzando en esta dirección y, si desea tener una idea de hacia dónde se dirigen los grados de aluminio, nuestras notas sobre Nuevos avances en materiales de aleación de aluminio. son una lectura útil.
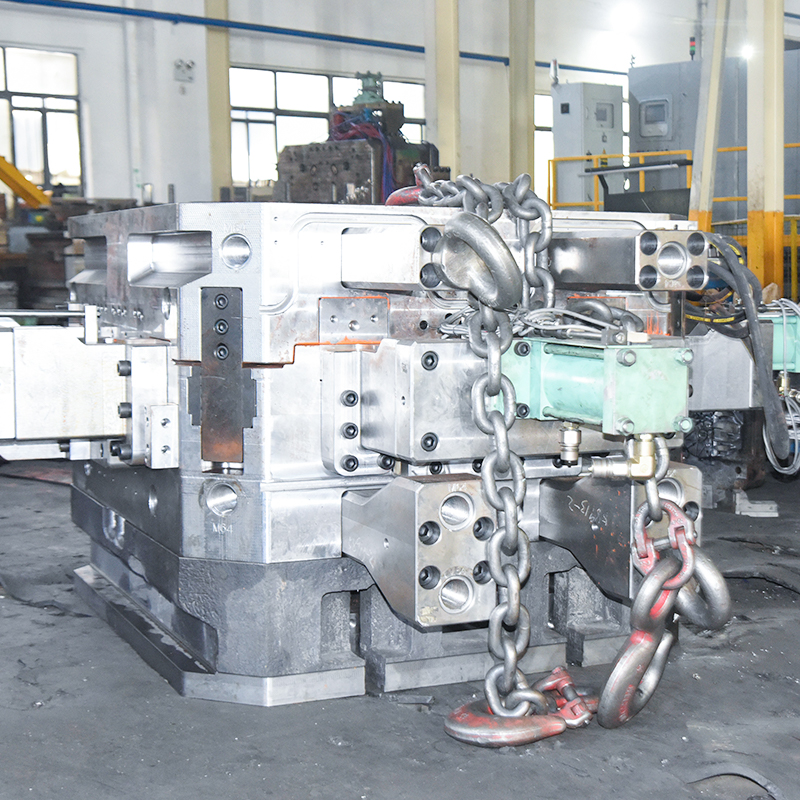 Diseño y fabricación de moldes de fundición a presión de aluminio Diseño y fabricación de moldes de fundición a presión de alta precisión, utilizando acero H13 o DIEVAR y procesos CNC para herramientas de producción complejas y duraderas. Ver producto →
En la práctica, esto significa que un único proveedor que comprende tanto la aleación como la herramienta le brinda un camino más corto desde el dibujo hasta una pieza de producción estable, con menos sorpresas en el medio.
Preguntas frecuentes
¿Es el aluminio fundido a presión tan resistente como una pieza de acero mecanizada?
No en términos absolutos, y normalmente no es así. Lo que ofrece el aluminio fundido a presión es una mejor relación resistencia-peso, un costo de mecanizado en volumen mucho menor y la capacidad de formar geometrías complejas en una sola toma. Para muchas carcasas y soportes, esa combinación supera a una alternativa de acero más pesada.
¿Puede una aleación cubrir varias partes diferentes?
A menudo sí, y existen ventajas reales al hacerlo: química de fusión compartida, menos cambios de material y control de calidad más sencillo. Pero si una pieza está expuesta a la niebla salina y otra tiene que sobrevivir a una aplicación de alto desgaste, obligarlas a colocarlas en el mismo grado generalmente cuesta más de lo que ahorra.
¿Las aleaciones de fundición a presión necesitan tratamiento térmico?
La mayoría de las piezas fundidas a alta presión se utilizan en estado original, porque el gas arrastrado en la pieza hace que el tratamiento térmico a alta temperatura sea riesgoso. Cuando se necesitan mejores propiedades mecánicas, la ruta habitual es un tratamiento a baja temperatura cuidadosamente controlado combinado con ajustes del proceso en lugar de un tratamiento de solución completa.
La selección de aleaciones premia la paciencia. Es una de las pocas decisiones en un proyecto de fundición a presión que es barato cambiar pronto y caro cambiar tarde, y la respuesta correcta casi siempre proviene de la aplicación misma: qué tiene que hacer la pieza, dónde tiene que vivir y cómo se terminará. Si está pesando dos grados para un componente nuevo, tráiganos el plano y las condiciones de trabajo. Esto suele ser suficiente para que podamos indicarle un punto de partida sensato y decirle honestamente dónde se encuentran las compensaciones.

 1 Edificio No.1 No.226. Calle Tiantaishan, Camino Daqi, Distrito de Beilun, Ciudad de Ningbo, provincia de Zhejiang, China
 +86-15967858563

