 English
 Español
 Deutsch
 русский
Cada pieza de aluminio que sale de una máquina de fundición a presión a alta presión lleva la huella digital de una sola pieza de herramienta: el molde de fundición a presión. Parecen dos pesados bloques de acero, pero en su interior contiene un sistema completo en miniatura de guías, rebosaderos, líneas de enfriamiento, pasadores eyectores y correderas, ensamblados con tolerancias medidas en centésimas de milímetro. Cambie la matriz y la misma máquina producirá un cárter de aceite, una carcasa de estación base o una pieza estructural para un scooter eléctrico.
Esta guía analiza todo el tema desde el punto de vista del taller: qué es realmente un troquel, qué componentes se encuentran dentro de él, en qué se diferencian los tipos principales, cómo un diseño pasa de un dibujo a una herramienta en funcionamiento, qué grados de acero se mantienen mejor, por qué fallan los troqueles y qué mantiene vivo un troquel durante un largo ciclo de producción.
¿Qué es un troquel de fundición a presión?
Una matriz de fundición a presión es una herramienta metálica reutilizable, generalmente construida a partir de dos o más bloques de acero tratado térmicamente, que se cierra para formar una cavidad que coincide con la pieza terminada. El metal fundido se empuja hacia esa cavidad bajo presión, se mantiene allí mientras se solidifica, y luego se abre la matriz y se expulsa la pieza fundida. La misma cavidad puede repetir ese ciclo miles de veces.
Lo que separa a un troquel de otras herramientas de fundición es la presión y la velocidad. En la fundición a presión a alta presión, el aluminio fundido se introduce en la cavidad en una fracción de segundo mientras la máquina sujeta las dos mitades con una fuerza de cierre muy grande. Eso crea varias restricciones estrictas:
- La herramienta debe ser lo suficientemente rígida para resistir la fuerza de sujeción repetida y el impacto del metal entrante.
- La cavidad se llena en milisegundos, por lo que el aire que ya está dentro debe tener algún lugar por donde escapar en el mismo momento.
- La temperatura del dado debe controlarse con cuidado, porque un dado que se calienta demasiado o se enfría demasiado saldrá de la tolerancia sorprendentemente rápido.
- La línea de separación debe cerrarse herméticamente, de lo contrario el metal se desprenderá a lo largo de los bordes bajo presión.
Esas cuatro restricciones explican casi todas las decisiones de diseño que se describen en el resto de este artículo.
En una línea: una matriz de fundición a presión es un formador de forma, un intercambiador de calor, un respiradero, un mecanismo de expulsión y un recipiente a presión, todo ello integrado en dos bloques de acero.
También vale la pena decir qué no es un dado. No es permanente. La línea de separación se desgasta, el área de la compuerta desarrolla grietas por calor, los pasadores eyectores se doblan y las correderas se atascan. La vida útil del troquel se cuenta en disparos, lo que significa ciclos completos de sujeción y expulsión, y un plan de mantenimiento es tan importante como el diseño original.
Lo que se encuentra dentro de un troquel de fundición a presión
Un dado generalmente se describe como un solo objeto, pero en realidad es una pila de subsistemas. Cada uno tiene un trabajo, y cada uno puede ser el motivo por el que una pieza salga mal.
Insertos para cavidades y núcleos
Estos son los dos bloques de acero cuyo espacio se convierte en la pieza misma: la cavidad forma la superficie exterior, el núcleo la interior. Normalmente se fabrican como insertos reemplazables en lugar de cortarse directamente en la base del troquel, porque son los que se desgastan más y, a veces, es necesario cambiarlos cuando cambia un diseño.
Sistema de corredor y puerta
El bebedero, los corredores y las compuertas forman el camino que sigue el metal para llegar a la cavidad. Su ubicación, sección transversal y ángulo deciden si el metal llena la cavidad suavemente o entra y atrapa el aire contra una pared lejana. En la práctica, la puerta es la parte de un troquel que se modifica con mayor frecuencia.
Desbordamiento y ventilación
Los pozos de desbordamiento se encuentran en el extremo más alejado de la cavidad para atrapar el primer metal más sucio y los óxidos atrapados. Los delgados canales de ventilación a su lado dejan salir el aire sin dejar pasar el metal.
Refrigeración y control térmico.
Líneas de agua perforadas o mecanizadas recorren la cavidad y los insertos del núcleo para extraer el calor del acero después de cada disparo. Las líneas bien colocadas mantienen el troquel a una temperatura uniforme; Las líneas mal colocadas dejan puntos calientes que causan porosidad por contracción y soldadura.
Sistema de expulsión
Pasadores eyectores, manguitos, placas y resortes de retorno empujan la pieza fundida fuera del núcleo. El equilibrio importa tanto como la fuerza aquí. Los pasadores agrupados en un área pequeña distorsionarán la pieza antes de liberarla.
Base, guía y toboganes.
La base del troquel mantiene todo junto y soporta la carga de sujeción principal. Los pasadores guía y los casquillos mantienen las dos mitades alineadas, mientras que las guías y los elevadores liberan los cortes. Las correderas son los componentes con mayor probabilidad de atascarse si se descuida la lubricación.
Tipos de matrices de fundición a presión
Los troqueles suelen clasificarse según el número de cavidades que llevan y a qué etapa de producción sirven. La elección depende del tamaño de la pieza, el volumen anual y la variación que el cliente puede aceptar entre las piezas.
Troquel de una sola cavidad
Un colado por ciclo. La respuesta correcta cuando la pieza es grande, los volúmenes son moderados o los requisitos de calidad son lo suficientemente estrictos como para que las diferencias entre cavidades no sean aceptables.
Matriz de múltiples cavidades
Dos o más cavidades idénticas dentro de una base. El costo unitario cae, pero el equilibrio del llenado se vuelve más difícil y cada cavidad necesita su propia ventilación, considerada por separado.
unidad muere
Los insertos de cavidad se montan en un marco estandarizado para que diferentes piezas puedan compartir la misma base. Un acuerdo común cuando las cantidades de los pedidos son modestas y las variantes del producto cambian con frecuencia.
Troquel combinado
Varias cavidades diferentes en una base, produciendo más de una pieza por ciclo. Útil para versiones izquierda y derecha, o para un par de componentes que siempre están ensamblados juntos.
Troquel prototipo
Construido rápidamente, a menudo con acero más blando o una estructura simplificada, para validar la forma y el ajuste. La vida es limitada, pero produce piezas fundidas genuinas antes de que se congele el diseño.
Troquel de producción
La herramienta totalmente diseñada: acero correcto, refrigeración total, expulsión equilibrada, inserciones reemplazables y un diseño pensado para funcionar durante decenas de miles de disparos o más.
Del dibujo al dado en ejecución: la secuencia que funciona
La mayoría de los problemas en un dado se remontan a una decisión tomada en los dos primeros pasos a continuación. El orden importa tanto como las tareas individuales.
1. Revisión del dibujo y verificación de viabilidad.
Antes que nada, establezca la aleación, el volumen anual, las tolerancias críticas y qué hace realmente la pieza. Algunos requisitos marcados en un dibujo se pueden cumplir como fundición y no es necesario incluirlos en el mecanizado.
2. Estrategia de línea divisoria
Donde se divide el dado es la decisión de la que se deriva todo lo demás. Determina cómo se libera la pieza, hacia dónde van las correderas, qué superficies son visibles y por dónde se permite entrar la puerta.
3. Disposición del corredor, la puerta y la ventilación.
Aquí se definen la posición de la puerta, la sección del corredor, la ubicación del desbordamiento y los canales de ventilación. El área de la puerta y la velocidad del metal deben calcularse a partir del espesor de la pared, no elegirse por costumbre.
4. Simulación de llenado
La simulación muestra dónde quedará atrapado el aire, dónde se enfriará el metal y dónde aparecerá la contracción, todo antes de cortar el acero. Debe usarse para cambiar el diseño, no para explicarlo después.
5. Diseño detallado de troqueles en 3D
Se finalizan la estructura, las correderas, la disposición del eyector, los circuitos de refrigeración y todos los ajustes. Las correcciones en esta etapa cuestan horas; las mismas correcciones después de semanas de costo de mecanizado.
6. Compra de acero y mecanizado en desbaste.
Los bloques de cavidad y núcleo se desbastan dejando margen de acabado. La trazabilidad del lote de acero es tan importante como la calidad misma.
7. Tratamiento térmico y acabado.
El endurecimiento y el revenido establecen el equilibrio final entre dureza y tenacidad. Termine el fresado, el rectificado, el corte de alambre y la electroerosión y luego produzca la geometría final. Un troquel con un control deficiente del tratamiento térmico puede agrietarse antes de funcionar.
8. Juicio, corrección y aprobación
La matriz se coloca en una máquina, se miden las primeras muestras, se ajustan las compuertas y las rejillas de ventilación, y un pequeño lote de producción confirma que la herramienta aguanta una vez que está caliente.
Una matriz que se decidió descuidadamente en el paso dos seguirá costando dinero en reparaciones tres años después. Si a un paso hay que darle más tiempo, debería ser ese.
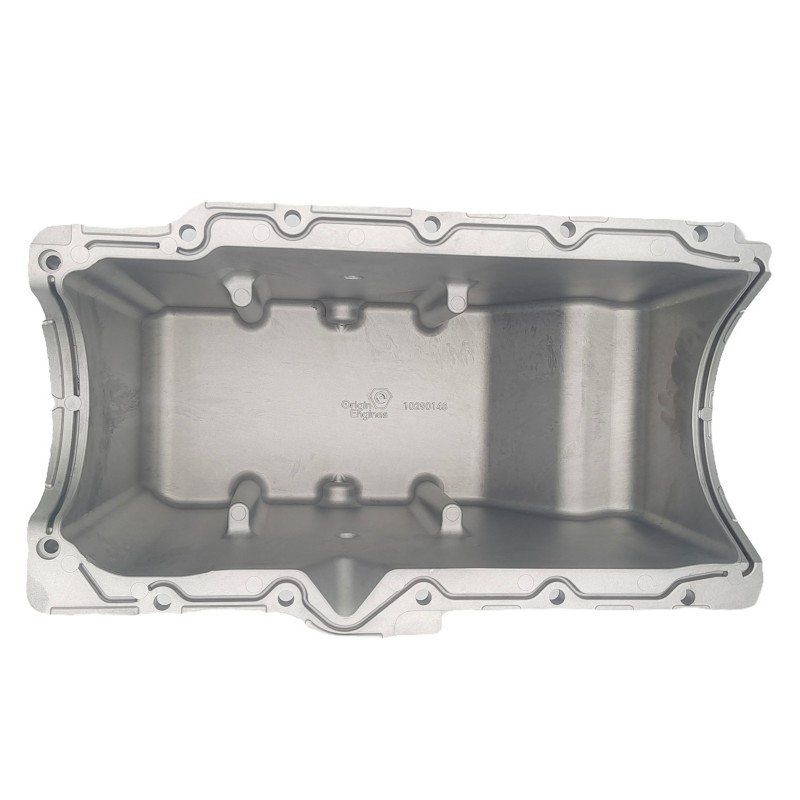
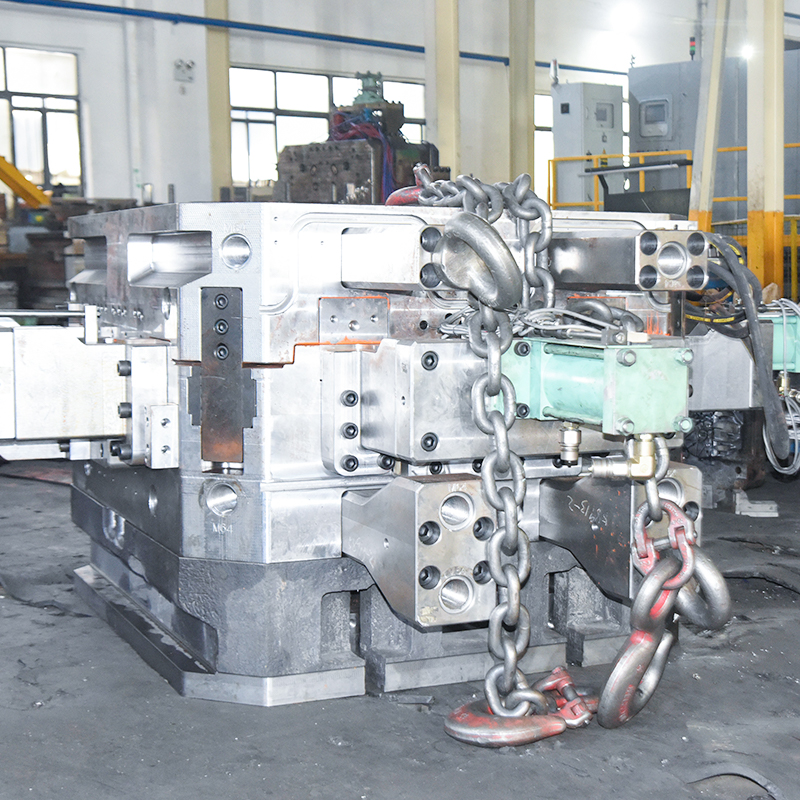 Fabricación de moldes de fundición a presión de alta presión de aleación de aluminio Servicio de diseño y fabricación de troqueles de precisión para piezas complejas de aluminio de alta precisión, mediante mecanizado CNC y estricto control dimensional para la producción en masa. Ver producto →
Detalles de diseño que deciden si un troquel funciona
El mismo puñado de reglas geométricas aparecen en casi todas las reseñas de troqueles. Son simples y también son los que con mayor frecuencia se omiten cuando un proyecto está bajo presión de cronograma.
Materiales de matrices, revestimientos y vida útil
Casi todos los troqueles de fundición a presión de aluminio están hechos de acero para herramientas de trabajo en caliente. El grado seleccionado establece un límite sobre cómo se comporta la matriz a la temperatura de funcionamiento, y el tratamiento térmico decide si realmente se alcanza ese límite.
| Grado de acero | Dureza típica (HRC) | Resistencia al calor | donde cabe |
|---|---|---|---|
| 1,2343 (H11) | 43 a 47 | Medio | Muñones complejos con muchas diapositivas y cavidades profundas. |
| 1,2344 (H13) | 44 a 48 | Medio to high | Troqueles de producción de uso general |
| 1.2367 | 46 a 50 | Alto | Piezas de paredes gruesas, funcionamiento en caliente y herramientas de larga duración |
Resistencia al calor relativa de un vistazo
Las barras de arriba son una ilustración simplificada de cómo los tres grados se comparan entre sí en cuanto a resistencia al calor. No son datos de prueba medidos, y las diferencias reales se muestran principalmente bajo una temperatura alta y sostenida del troquel.
La dureza no es la única variable. La nitruración con gas o nitruración por plasma forma una capa delgada y dura en la superficie de la cavidad y, a menudo, extiende notablemente la vida útil del área de la compuerta. Los revestimientos desarrollados para la fundición a presión de aluminio reducen la tendencia del metal fundido a adherirse al acero. Ambos tratamientos dependen de un acero limpio y una superficie adecuadamente preparada; una capa de nitruro demasiado espesa se desprenderá y el daño será peor que no hacer nada.
Para la fundición a presión de aluminio, la vida útil del troquel normalmente se cuenta en disparos. Una herramienta H13 en buen estado que funciona a una temperatura de aleación controlada puede alcanzar seis cifras de disparos; una herramienta con control de calor, una línea de separación distorsionada o canales de enfriamiento bloqueados pierde vida rápidamente en lugar de gradualmente. La práctica del tratamiento térmico y la limpieza del acero siguen mejorando, y los avances recientes en el diseño de moldes de fundición a alta presión y la tecnología de fabricación tienen que ver en gran medida con cerrar la brecha entre una cifra de vida teórica y lo que la herramienta realmente ofrece.
Un proceso, muchos productos: cómo el troquel sigue la aplicación
Un troquel siempre se construye alrededor de una pieza específica, pero la lógica detrás del diseño cambia con la aplicación. La física sigue siendo la misma; las prioridades cambian.
Las piezas del sistema de propulsión de automóviles tienden a tener paredes gruesas y soportar cargas. Los cárteres de aceite, los soportes de montaje del motor, las carcasas de la transmisión y los componentes de la dirección necesitan una alimentación generosa y una refrigeración cuidadosa en secciones pesadas. La compuerta debe colocarse de manera que la solidificación se mueva en la dirección correcta y que el último metal en congelarse no esté en algún lugar que deba ser denso y hermético.
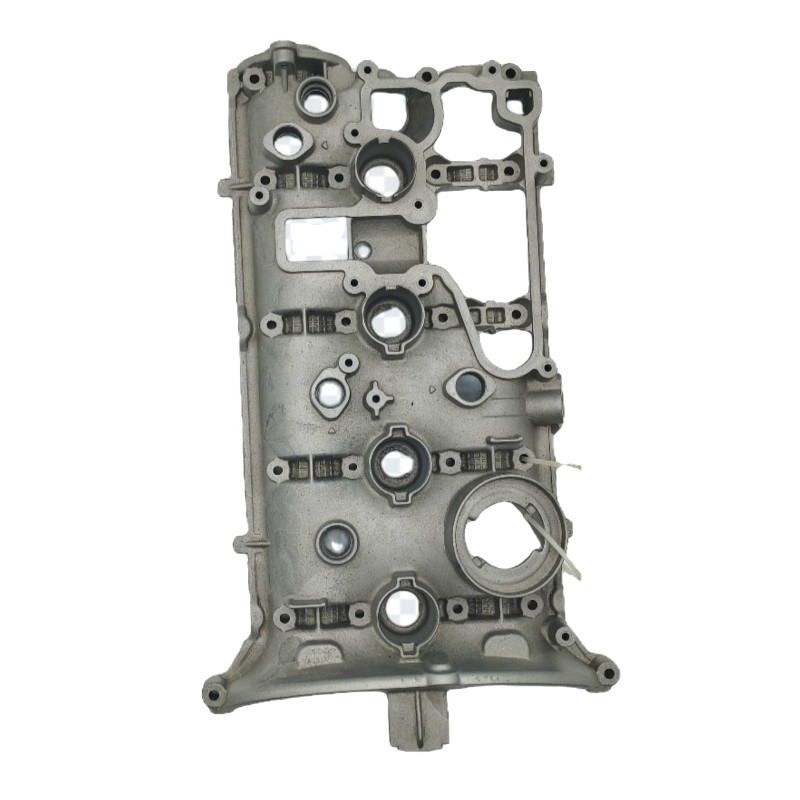
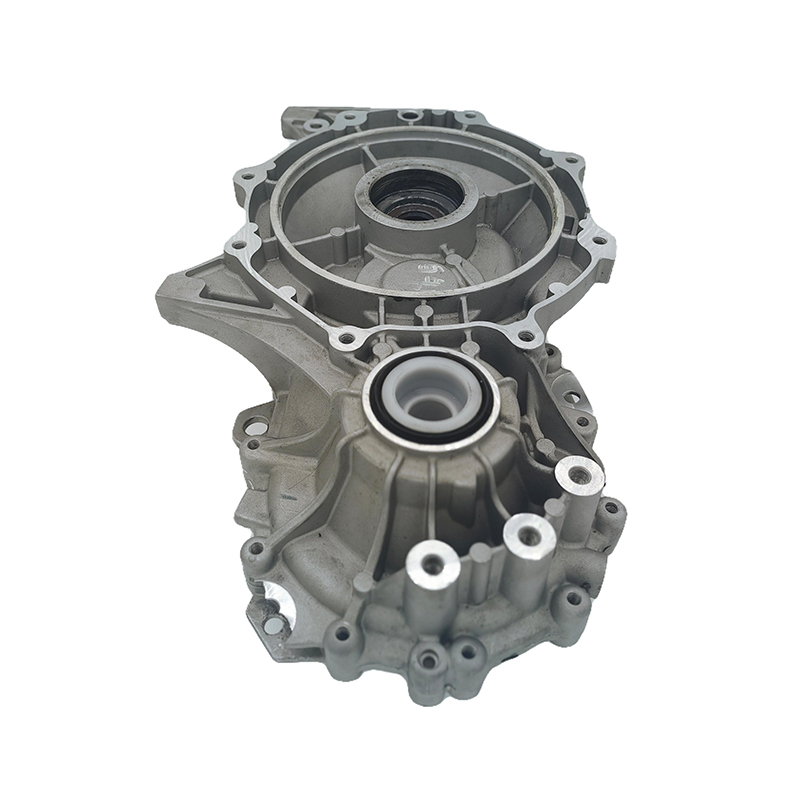
 Fundición a presión del sistema de accionamiento eléctrico de aleación de aluminio Para sistemas de propulsión eléctrica de vehículos de nueva energía, estas carcasas y carcasas de aluminio fundido ofrecen una construcción liviana, disipación de calor y resistencia a la corrosión. Ver producto →
Las viviendas de comunicaciones e infraestructuras se encuentran en el otro extremo de la escala. Las carcasas de estaciones base, carcasas de radar y carcasas de transmisores de señales suelen tener paredes delgadas, dimensiones exigentes y, a menudo, necesitan superficies de sellado y una apariencia limpia. Estos troqueles suelen ser más pequeños, pero la demanda de ventilación es mayor, porque el relleno de paredes delgadas necesita velocidad y una velocidad más alta atrapa más aire.
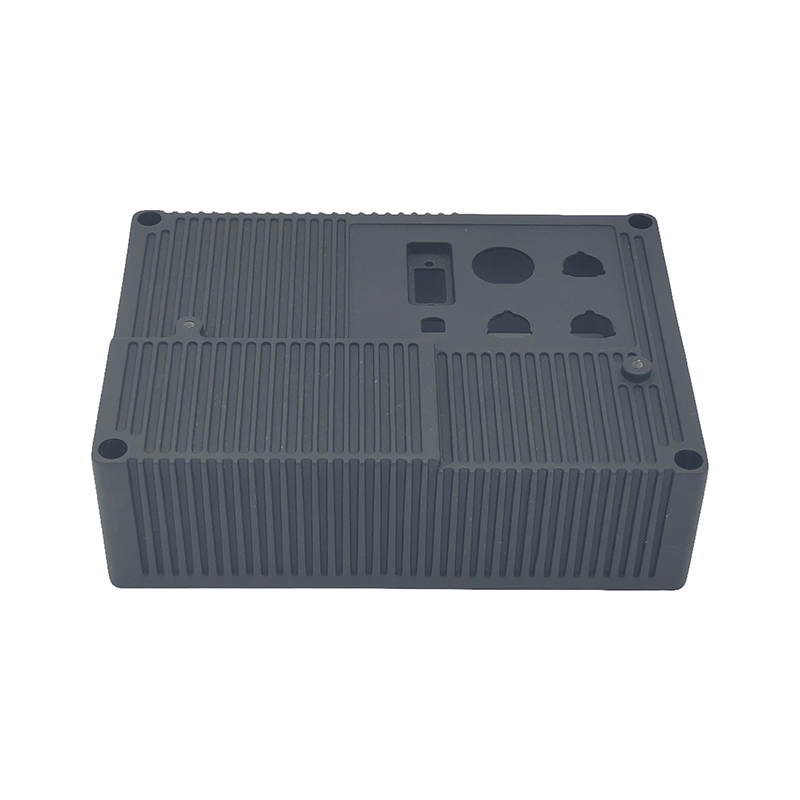 Alto Pressure Die Cast Aluminum Radar Housing Components Componentes de fundición a presión que albergan radares para sistemas de comunicación, que ofrecen alta resistencia, disipación de calor y resistencia a la corrosión con fabricación de precisión y tratamientos de superficie personalizables. Ver producto →
Entre ellos se encuentran carcasas de iluminación, carcasas reductoras de maquinaria de ingeniería, estructuras de scooters eléctricos, piezas de inversores fotovoltaicos y herrajes para muebles. Cada uno plantea algo ligeramente diferente a la herramienta, pero todos se resuelven con las mismas tres preguntas: introducir el metal desde la dirección correcta a la velocidad adecuada, darle salida al aire y alejar el calor de donde hace daño.
Defectos comunes de fundición y qué tiene que ver el troquel con ellos
Cuando una pieza fundida no pasa la inspección, la conversación a menudo gira primero hacia la configuración de la máquina. En muchos casos la causa raíz está en la herramienta. Estos son los defectos que más a menudo se remontan a una decisión sobre el troquel.
Porosidad de los gases
Aparece cuando las rejillas de ventilación están en el lugar equivocado o la puerta dispara metal directamente hacia una pared de la cavidad, por lo que el aire ingresa a la pieza en lugar de escapar. La solución generalmente comienza con la dirección de la puerta y la posición de desbordamiento, no con la desaceleración de la máquina.
Porosidad de contracción
Proviene de secciones gruesas que no reciben suficiente metal de alimentación, o de un sobrecalentamiento local durante la solidificación. Una puerta que se congela demasiado pronto, combinada con la falta de refrigeración en una pared pesada, es la combinación clásica.
cierres frios
Dos frentes metálicos se encuentran después de que ya se han enfriado y no logran fusionarse. Las causas incluyen baja temperatura del troquel, velocidad de llenado insuficiente o una sección de la compuerta que simplemente es demasiado delgada para la pared que debe llenar.
Marcas de soldadura y arrastre.
El sobrecalentamiento local, un tiro insuficiente o un tratamiento superficial desgastado permitirán que el aluminio se suelde al acero. Una vez que comienza el arrastre, se acelera, porque la superficie dañada atrae más metal.
craqueo caliente
Los radios pequeños o la eyección desequilibrada pueden romper un yeso mientras aún está caliente y débil. Este tipo de falla casi siempre es una cuestión de diseño más que una cuestión del operador.
destello
El metal que se escapa en la línea de separación indica una superficie de separación desgastada, una fuerza de sujeción insuficiente o una base de matriz que se desvía bajo carga. Una base rígida y una línea divisoria bien mantenida evitan la mayor parte de esto.
Distorsión de eyección
Muy pocos pasadores expulsores, o pasadores concentrados en un área, doblarán la pieza fundida al salir. La corrección es más pines o un punto de expulsión posterior en el ciclo.
Mantener vivo un dado
Un dado rara vez falla repentinamente. Se deteriora en pasos pequeños y mensurables, y la rutina de mantenimiento es lo que decide si esos pasos se notan temprano o se descubren durante una parada de producción.
- Inspeccione la superficie de separación en cada turno y elimine las rebabas y los restos de aluminio. Una sola viruta atrapada en la línea de separación puede dañar la superficie sobre la que se asienta.
- Confirme el flujo de enfriamiento y la temperatura al comienzo de cada turno. Una línea bloqueada silenciosamente causa más daños en un mes que un solo accidente.
- Lubrique las correderas y las placas expulsoras con un número de disparos fijo, no cuando alguien lo recuerde. Una diapositiva incautada es costosa de recuperar.
- Registre las dimensiones en puntos de control definidos y observe la tendencia de desgaste. Las tendencias le indican cuándo sacar un dado para su inspección; una sola medición rara vez lo hace.
- Planifique desmontajes: reemplace los pasadores eyectores desgastados, repare la línea de separación, vuelva a nitrurar donde se ha ido la capa superficial. Cada desvestirse es una oportunidad para corregir algo pequeño.
- Registre cada cambio y el recuento de disparos en el que se realizó. Después de unos años, ese registro es la referencia de diseño más confiable que posee.
Elegir un fabricante de troqueles de fundición a presión
Los precios de los troqueles son fáciles de comparar y mucho menos fáciles de interpretar, porque dos cotizaciones para la misma pieza pueden diferir mucho y ambas pueden ser honestas. Lo que los separa suele ser cuánta ingeniería se esconde detrás del número.
- ¿El proveedor tiene su propio taller de matrices? Si el diseño y el mecanizado se quedan en casa, cambiar una puerta o una corredera no tiene que esperar a un cronograma externo.
- ¿Recibirá un informe de simulación de llenado, no solo una captura de pantalla? Un informe útil muestra el tiempo de llenado, la distribución de temperatura y el aire atrapado, junto con los cambios de diseño que produjeron esos resultados.
- ¿Se puede rastrear el origen y el tratamiento térmico del acero? La calidad y la curva de tratamiento térmico tienen un efecto mayor en la vida útil del troquel de lo que la mayoría de los compradores esperan.
- ¿Cómo se maneja la prueba y qué alcance de corrección se incluye? Un dado que sale de la tienda es sólo el comienzo; La primera prueba es donde realmente se fabrican las piezas buenas.
- ¿El fabricante también lanza? Un proveedor que gestione tanto un taller de troqueles como máquinas de fundición a presión puede validar la herramienta en condiciones de producción reales en lugar de realizar una prueba única.
- ¿Qué pasa con las piezas de desgaste más adelante? La disponibilidad de pasadores expulsores, insertos deslizantes e insertos de compuerta decide cuánto dura una parada de producción.
Ejecutar su propia fabricación de moldes de fundición a presión significa que el diseño, el mecanizado y las pruebas se realizan bajo un mismo techo, lo que acorta el ciclo entre detectar un problema y solucionarlo. Ésa es la diferencia práctica que aporta un proveedor verticalmente integrado, y se nota en los años posteriores a la entrega y no en la cotización misma.
Preguntas frecuentes
¿Cuánto dura un troquel de fundición a presión de aluminio?
Un troquel H13 en buen estado que funcione a una temperatura de aleación controlada puede alcanzar entre 100.000 y 200.000 disparos o más. Una refrigeración deficiente, un sobrecalentamiento frecuente o una línea de separación descuidada pueden reducir esa cifra drásticamente. La vida depende más del mantenimiento y el control del proceso que del grado del acero únicamente.
¿Cuánto tiempo se tarda en construir un nuevo troquel?
Una matriz de producción típica demora varias semanas desde el dibujo publicado hasta la primera prueba, abarcando el diseño, la preparación del acero, el mecanizado en desbaste, el tratamiento térmico, el acabado y el ensamblaje. Las herramientas simples de una sola cavidad se mueven más rápido; Las herramientas grandes con varias correderas y una refrigeración compleja tardan más. Cerrar la estrategia de puerta temprano es la mejor manera de evitar retrasos.
¿Es H13 mejor que 1,2343?
Son parientes cercanos. El grado 1.2343 es ligeramente más resistente, lo que lo convierte en una opción común para troqueles complicados con muchas correderas y secciones delgadas. El grado 1.2344 equilibra la tenacidad y la resistencia al calor, por lo que se utiliza como estándar de uso general. Ninguno de los dos es simplemente mejor; la coincidencia con el papel es lo que cuenta.
¿Se puede soldar y reutilizar un troquel dañado?
Sí, pero con cuidado. Una soldadura de reparación introduce una zona afectada por el calor, y esa zona a menudo se convierte en el punto de partida para la siguiente grieta por control de calor. Soldadura de reparación local seguida de trabajos de renitruración para pequeños daños. Un inserto de cavidad con grietas generalizadas generalmente se reemplaza en lugar de repararse.
¿Cuál es la diferencia entre un troquel prototipo y un troquel de producción?
Un prototipo de matriz valida la forma y el ajuste temprano, a menudo con una estructura simplificada, una cavidad y una vida útil limitada. Un troquel de producción cuenta con refrigeración total, expulsión equilibrada e inserciones reemplazables, y está diseñado para funcionar de manera confiable durante decenas de miles de disparos o más.
¿Por qué son tan caros los troqueles de fundición a presión?
Porque son herramientas que trabajan en caliente, bajo cargas de impacto repetidas y alta presión. El acero debe tratarse térmicamente según unas especificaciones estrictas, los canales de refrigeración deben perforarse profundamente en los bloques duros y los componentes móviles deben rectificarse hasta alcanzar tolerancias finas. Una gran parte del costo reside en el trabajo de diseño y mecanizado que nunca es visible en la herramienta terminada.

 1 Edificio No.1 No.226. Calle Tiantaishan, Camino Daqi, Distrito de Beilun, Ciudad de Ningbo, provincia de Zhejiang, China
 +86-15967858563

